Contacto

Industria química

APS para la industria química: planifica con la capacidad real de tu planta

Reactores, tanques y líneas de envasado dentro de un mismo plan.

Coordina las necesidades de fabricación, las reglas de limpieza y las prioridades de entrega a partir de los datos de tu ERP y de las restricciones definidas para tu planta.

Capacidad finita Reglas de limpieza Coordinación granel-envasado
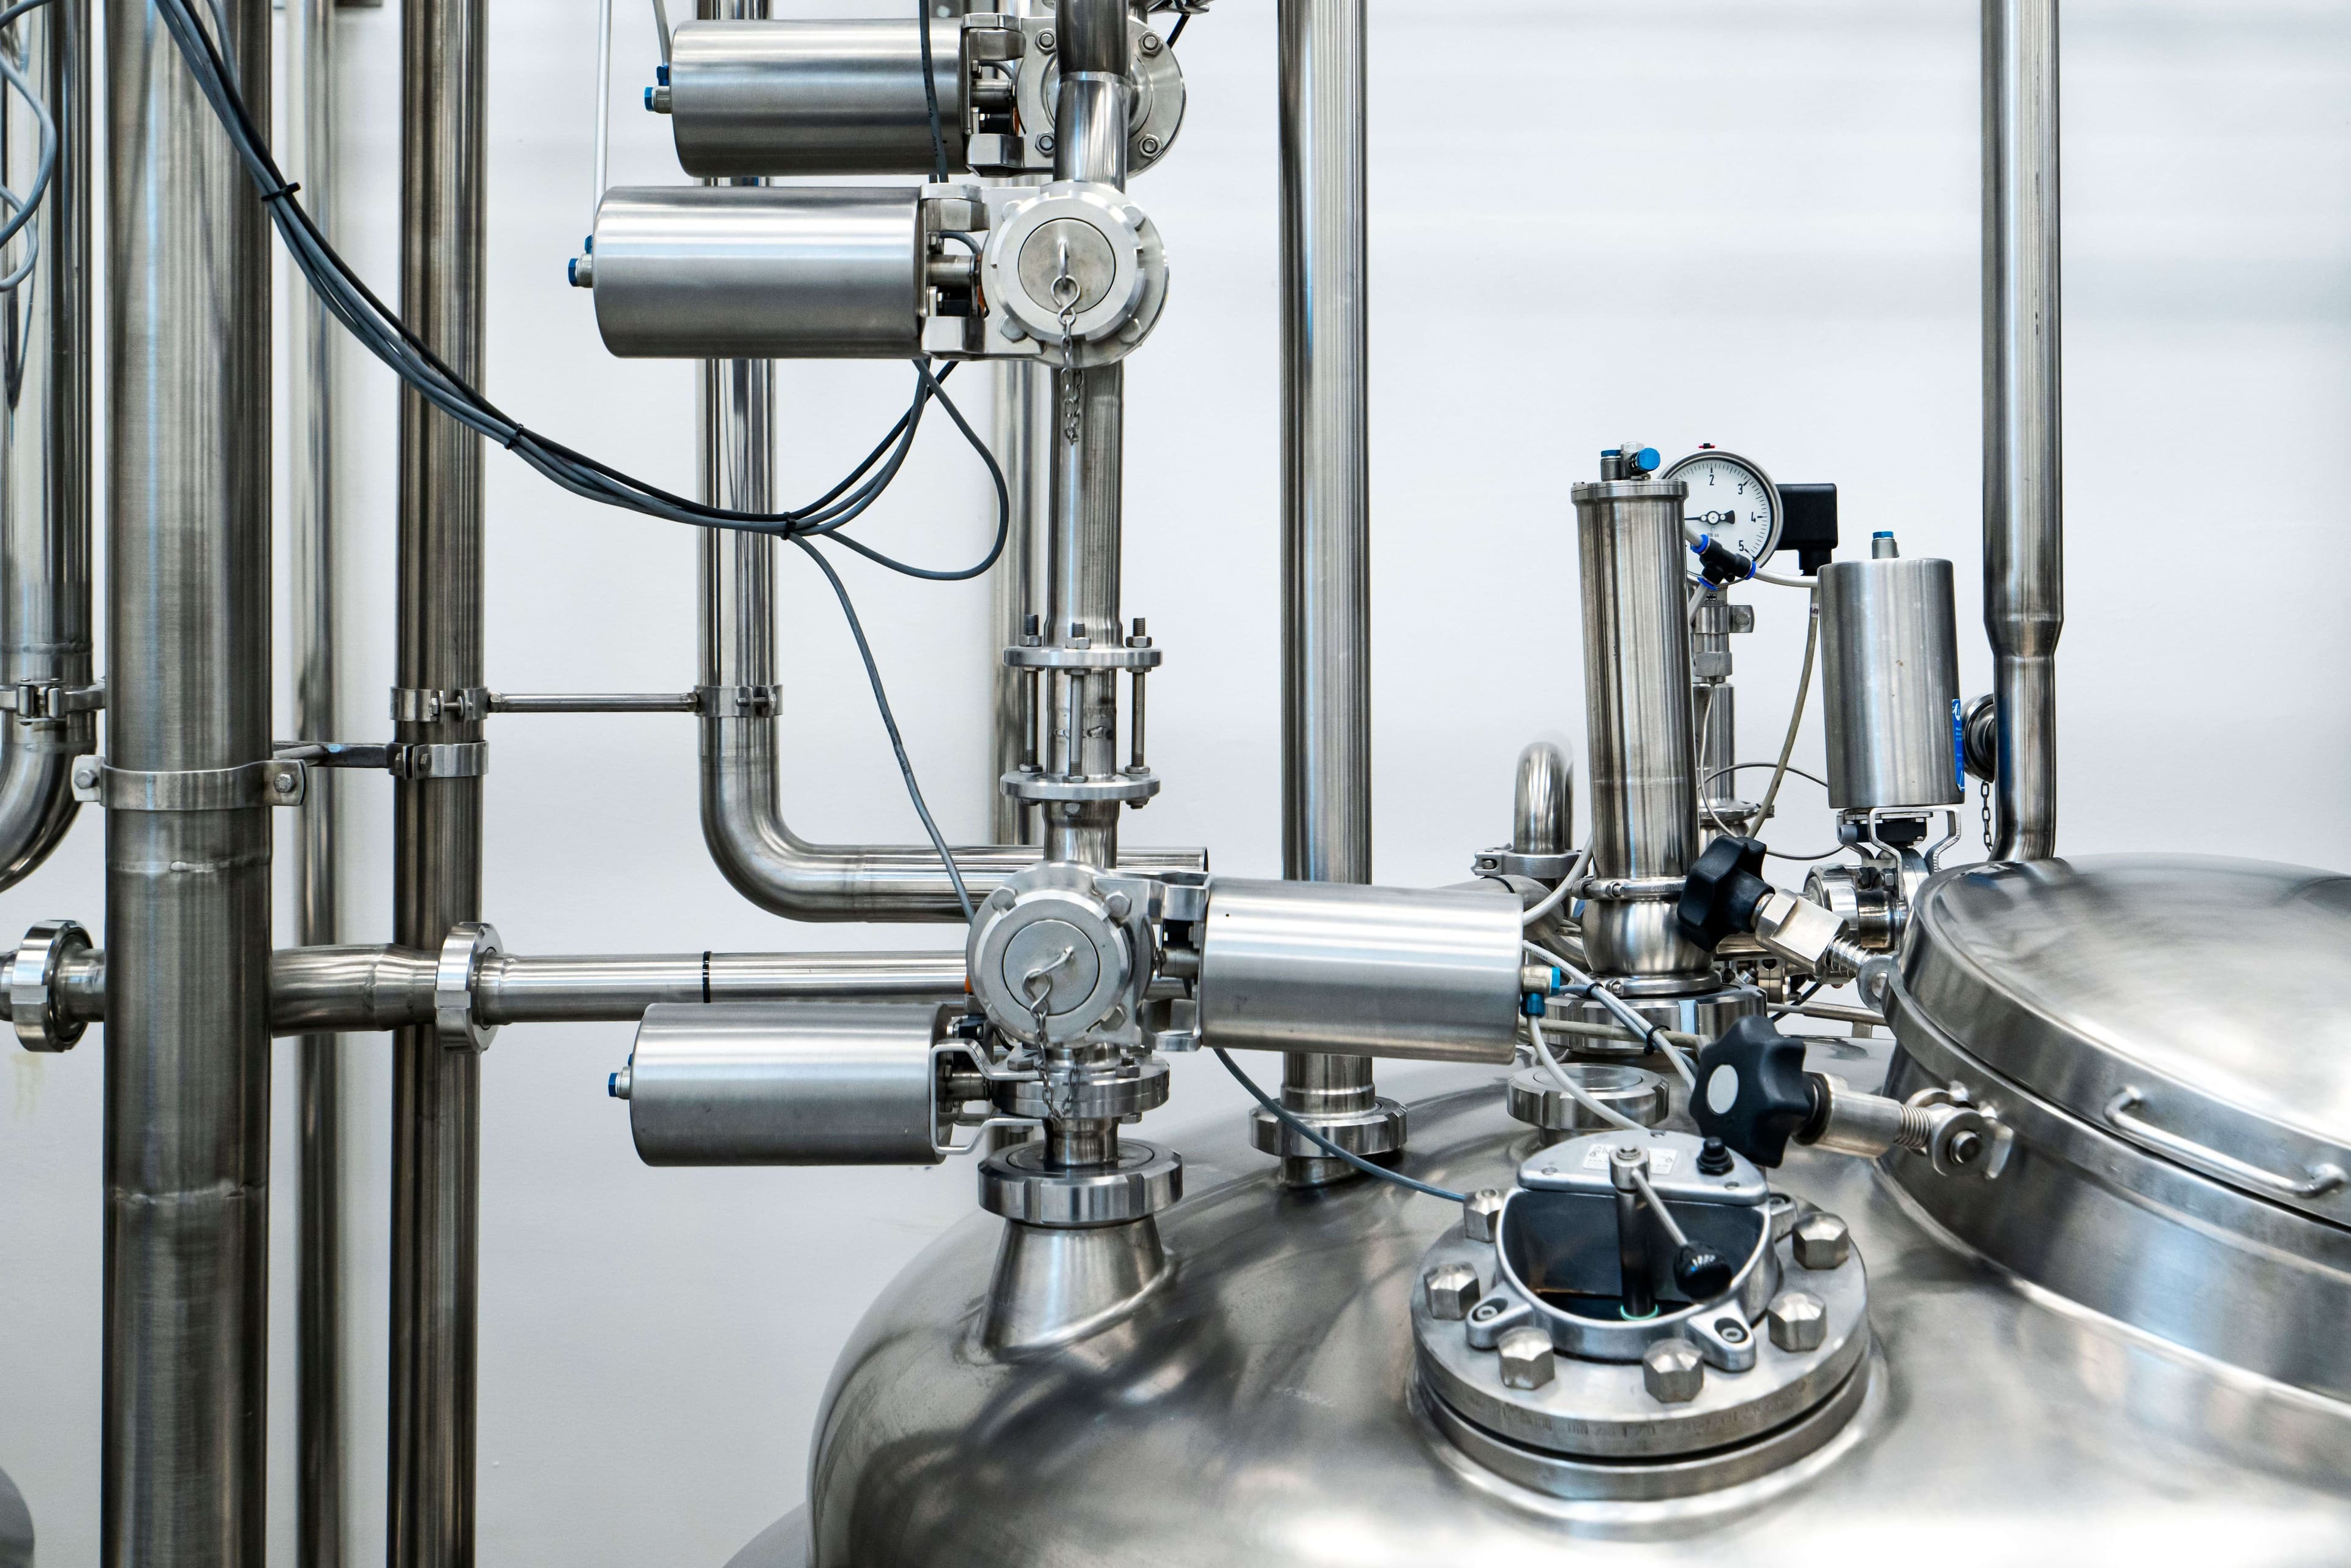
Equipos de proceso de una planta química

El problema no es tener un calendario. Es conseguir que la producción encaje.

Cualquier mañana: el reactor termina un lote, pero el tanque al que debe descargar sigue ocupado. Envasado está trabajando con otra referencia y cambiar su secuencia supone retrasar un pedido comprometido.

Añade una materia prima que llega tarde, una limpieza que depende del producto anterior y un pedido urgente que Comercial necesita confirmar. La dificultad no está en mover órdenes en un Excel, sino en contemplar todas las casuísticas que se dan en una fábrica y que, aun así, el plan siga siendo ejecutable y esté optimizado.

Una buena planificación debe ayudarte a responder una pregunta muy concreta: qué podemos fabricar y entregar con los recursos, los materiales y el tiempo que realmente tenemos. Ese es el criterio con el que conviene evaluar un APS para la industria química.

Restricciones del proceso

Lo que un plan de producción química no puede dejar fuera.

Tres condiciones que aparecen una y otra vez en planta y que, si no están en el modelo, convierten cualquier secuencia en una estimación optimista.

01

Una fabricación puede generar varias salidas

En determinados procesos químicos una operación no produce una única referencia: junto al producto principal aparecen coproductos o subproductos que también necesitan un destino.

Estas estructuras divergentes, a veces llamadas V-BOM, obligan a mirar más allá de la orden que origina la fabricación. Qué cantidades se consumen, qué salidas se esperan y dónde podrán almacenarse o utilizarse.

Al evaluar una solución, no te quedes en una demostración con una fórmula sencilla y un único producto terminado: lleva un caso que represente tus flujos reales.
02

El orden de fabricación cambia el tiempo disponible

Pasar del producto A al B no siempre exige lo mismo que pasar del B al A. En procesos con cambios dependientes de la secuencia, el tiempo y el coste de preparación están vinculados a la transición concreta. Trabajar con un único tiempo medio de cambio oculta esa diferencia.

La alternativa es incorporar las reglas reales: qué transiciones están permitidas, qué preparación exige cada una y cuánto tiempo debe reservarse en el equipo. Agrupar productos compatibles puede convenir, pero pertenecer a una misma familia no significa que puedan fabricarse sin limpieza entre lotes.

El objetivo no es reducir controles ni saltarse procedimientos. Es evitar cambios innecesariamente costosos dentro de las condiciones autorizadas por la planta.

03

El almacenamiento también ocupa capacidad

Los tanques intermedios no son un espacio ilimitado entre fabricación y envasado. Su disponibilidad condiciona cuándo termina realmente una operación y cuándo puede empezar la siguiente: si un equipo no puede descargar porque el almacenamiento posterior está ocupado, queda bloqueado y deja de admitir nuevas órdenes.

Según el proceso, además, hay que considerar cuánto tiempo puede permanecer un intermedio en determinadas condiciones. La secuenciación química contempla intermedios estables e inestables, tiempos de transferencia y recursos compartidos con disponibilidad limitada.

Para evaluar el plan no basta con preguntar cuándo termina el reactor. También hay que comprobar dónde va el material, cuándo puede recibirlo ese destino y qué operación liberará espacio después.

El punto clave

Sincronizar el granel con el envasado.

Fabricación y envasado pueden necesitar ritmos diferentes. Conectarlos es donde se decide si el plan funciona.

ReactorCampañas largasRitmo largo

Menos cambios en el mezclador y mejor aprovechamiento del equipo.

Tanque intermedioCapacidad limitadaEl margen entre los dos ritmos

Si el granel no se consume al ritmo previsto, la campaña ocupa los tanques que necesitan otras referencias.

EnvasadoPedidos y formatosRitmo corto

Cambiar el programa para atender pedidos individuales puede fragmentar campañas razonables en fabricación.

La mejor secuencia no tiene por qué ser la que minimiza los cambios de cada equipo por separado.

La comparación debe hacerse sobre el resultado completo: entregas, ocupación, inventario y coste de preparación.

Antes de plantear una ampliación de capacidad, comprueba cuánta saturación procede de una limitación física y cuánta de cómo se coordinan las operaciones.

Bibliografía

No hace falta que nos creas. Estos problemas llevan décadas estudiándose.

Los coproductos, los cambios dependientes de la secuencia y los tanques intermedios no son una peculiaridad de tu planta: son problemas de optimización con nombre propio. Te dejamos tres referencias abiertas por si tu equipo técnico quiere contrastar el enfoque.

  1. 01Caso agroquímico

    A time-bucket MILP formulation for optimal lot-sizing and scheduling of real-world chemical batch plants

    Computers & Chemical Engineering, vol. 177, art. 108341 (2023)

    Wallrath y sus coautores modelan un proceso agroquímico real de formulación y llenado: siete líneas de formulación, tanques intermedios, siete líneas de llenado, 50 intermedios y 83 productos terminados a lo largo de un mes.

    Por qué importa aquí

    Al comparar la solución del modelo con una obtenida por simulación de eventos discretos, los autores reportan un 17 % de capacidad liberable y una mejora del cumplimiento de entregas. Coordinar mejor las etapas puede revelar capacidad que una planificación menos integrada no aprovecha.

    10.1016/j.compchemeng.2023.108341
  2. 02Fabricación de pinturas

    Effective scheduling of a large-scale paint production system

    Journal of Cleaner Production, vol. 16, pp. 225-232 (2008)

    Adonyi y sus coautores adaptan el marco S-graph a la programación de una planta de pinturas incorporando de forma explícita la minimización del residuo generado en las limpiezas de equipo.

    Por qué importa aquí

    Trata el coste de limpieza como un objetivo del modelo, no como un efecto colateral. Dos programas que terminan a la misma hora pueden llevar asociados costes de preparación muy distintos, y esa diferencia solo aparece si el modelo la representa.

    10.1016/j.jclepro.2006.08.021
  3. 03Decidir con incertidumbre

    Distributional Reinforcement Learning for Scheduling of Chemical Production Processes

    arXiv:2203.00636 (2022)

    Mowbray, Zhang y Del Rio Chanona abordan la secuenciación química bajo incertidumbre con aprendizaje por refuerzo, respetando restricciones de precedencia y disyuntivas, y comparan su estrategia con formulaciones MILP en un entorno de lotes en paralelo.

    Por qué importa aquí

    Lo relevante para quien evalúa un APS no es el método, sino el enfoque: además de revisar un programa inicial, conviene comprobar cómo se toman nuevas decisiones cuando las condiciones cambian.

    arxiv.org/abs/2203.00636

El punto de partida

Cuando el ERP calcula las necesidades, pero la secuencia se sigue haciendo fuera.

El MRP tradicional calcula necesidades de materiales y propuestas de fabricación, pero su tratamiento de la capacidad limitada es una restricción conocida. Eso no significa que todos los ERP sean iguales ni que haya que sustituirlos: significa que conviene revisar dónde se termina construyendo el programa real.

OrigenERP

Datos y necesidades

  • Artículos, existencias y fórmulas
  • Cálculo de necesidades
  • Órdenes de compra y fabricación
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita
  • Cálculo del MPS
  • Limpiezas y recursos alternativos
  • Granel, tanques y prioridades
DestinoPlanta

Ejecución

  • Qué fabricar y en qué orden
  • En qué recurso
  • Avance real e incidencias

Si las órdenes salen del ERP pero después alguien tiene que reorganizarlas en Excel para introducir limpiezas, recursos alternativos, disponibilidad de granel y prioridades, esa persona está completando una parte esencial de la planificación.

El conocimiento del planificador debe formar parte del sistema

La experiencia de quien conoce la planta tiene mucho valor. El problema aparece cuando las reglas necesarias para fabricar solo pueden aplicarse mientras esa persona revisa cada orden.

Una herramienta de planificación debería permitir convertir ese conocimiento en criterios compartidos: qué recurso puede fabricar cada producto, qué cambios hay que reservar y qué decisiones necesitan autorización.

Antes

«Esta secuencia funciona porque siempre la hacemos así.»

La regla vive en una persona
Después

«Esta secuencia responde a estas restricciones y tiene estas consecuencias.»

La regla vive en el modelo

Cómo encaja ÓPTIMA APS

Dos niveles de trabajo sobre la misma planta.

Una herramienta complementaria al ERP con dos horizontes: la planificación de necesidades y capacidad a medio plazo, y la secuenciación detallada de las operaciones a corto plazo.

Óptima AP
Advanced Planning · AP

Preparar necesidades y capacidad

A partir de la demanda, las existencias y los recursos del modelo, permite trabajar sobre cantidades, campañas y distribución de carga. Su finalidad es anticipar decisiones que conviene tomar antes de que las órdenes lleguen a planta.

  • Explosión de necesidades.Recorre listas de materiales y rutas para calcular qué intermedios y qué materias primas hacen falta, en qué cantidad y para qué fecha.
  • Campañas y tamaños de lote.Evalúa agrupaciones de demanda y campañas de fabricación respetando los lotes y las reglas definidas para cada equipo.
  • Distribución de la carga.Muestra en qué periodos se concentra el trabajo sobre los recursos principales y qué ocurre si se adelanta una fabricación.
  • Efecto sobre el inventario.No se trata de producir por adelantado para mantener ocupados los equipos, sino de valorar cuándo tiene sentido y qué existencias genera esa decisión.

La pregunta que responde: qué conviene preparar antes de que el programa diario deje de tener margen.

Óptima AS
Advanced Scheduling · AS

Ordenar las operaciones

Lleva esas necesidades al nivel de las operaciones: asignación de recursos, orden de fabricación, relaciones entre etapas y tiempos de cambio configurados.

  • Asignación y secuencia.Qué equipo ejecuta cada operación y en qué orden, respetando las relaciones entre etapas y los límites de lote.
  • Cambios dependientes de la secuencia.Las matrices de cambio incorporan la preparación que exige cada transición concreta entre productos, incluida la limpieza.
  • Recursos alternativos.Una línea alternativa puede resolver una saturación, pero también tener otro rendimiento o requerir otra preparación. La comparación se hace sobre el conjunto.
  • Consecuencias antes de decidir.Una campaña más larga ahorra cambios, pero puede desplazar una orden con entrega próxima. El valor está en revisarlo antes de trasladarlo a producción.

La pregunta que responde: cuál de las alternativas viables conviene ejecutar esta semana.

Cómo lo resuelve ÓPTIMA APS

Qué hace ÓPTIMA con cada una de esas restricciones.

Un modelo a capacidad finita sobre las órdenes, las fórmulas y los recursos de tu ERP permite construir el programa teniendo en cuenta la disponibilidad de los equipos y las condiciones necesarias para ejecutar cada operación. Estas son las tres restricciones de la planta química, una por una, y una complejidad más que aparece cuando una fórmula admite varios equipos.

Restricción 01 · Varias salidas

Modela lo que sale de cada fabricación, no solo lo que entra

ÓPTIMA representa las salidas de una misma operación —producto principal, coproductos y subproductos— como resultados con su propio destino: un tanque, un almacén o una fabricación posterior que los consume.

Así, la decisión de lanzar una campaña incorpora desde el principio qué se va a generar además del producto pedido, y si hay sitio y demanda para ello.

Fabricar lo que se necesita no exime de decidir qué hacer con lo que sale a la vez.

Restricción 02 · Orden de fabricación

Secuencia con la matriz de cambios real, no con un tiempo medio

El algoritmo de ÓPTIMA tiene en cuenta qué comparten los productos —familia, color, alérgeno o principio activo— y busca secuencias que aprovechen esas coincidencias para encadenar transiciones baratas.

Las matrices de cambio recogen la limpieza que exige cada transición concreta entre dos productos, en lugar de asignar el mismo tiempo a todas las órdenes.

La capacidad que se recupera al reducir limpiezas puede dedicarse a producir, sin que la primera respuesta tenga que ser comprar otro equipo.

Restricción 03 · Almacenamiento

Trata los tanques como recursos con capacidad, no como un hueco

Un tanque intermedio ocupado bloquea la descarga del reactor y, con ella, la operación siguiente. ÓPTIMA modela ese almacenamiento con su capacidad y su calendario, igual que un equipo de proceso.

De ese modo, el programa comprueba antes de lanzar una campaña si el granel tendrá dónde descargarse y cuándo lo consumirá envasado.

El bloqueo se detecta al planificar, no cuando el reactor termina y no hay dónde descargar.

Además · Equipos alternativos

Evalúa equipos alternativos cuando cambia la carga

Algunas fórmulas admiten más de un equipo. Un reactor alternativo puede resolver una saturación, pero también tener otro rendimiento o exigir otra preparación.

ÓPTIMA compara esas alternativas sobre el conjunto del programa, considerando los tiempos de proceso, las limpiezas que genera cada opción y el efecto sobre las fechas comprometidas.

El objetivo es aprovechar las alternativas sin trasladar el problema de un equipo a otro.

Ver cómo integramos tus sistemas

Implantación

Cómo abordarla sin intentar resolverlo todo a la vez.

Cuatro pasos que permiten empezar por lo que hoy cuesta decidir, en lugar de convertir el proyecto en una transformación de toda la empresa.

1
Delimitar

Empieza por una decisión que hoy resulte difícil

No hace falta cargar todas las referencias ni representar cada detalle de la fábrica. Identifica dónde está el problema principal —las campañas de los reactores, las limpiezas, la coordinación con envasado, la saturación del almacenamiento— y delimita un escenario representativo.

2
Preparar datos

Reúne solo la información que cambia la decisión

El criterio para priorizar un dato es sencillo: si puede cambiar la viabilidad de una decisión, debe revisarse antes de confiar en el resultado.

3
Comparar escenarios

Prueba con situaciones reconocibles

No limites la prueba a una semana sin incidencias. Incluye una situación habitual y otra que obligue a decidir: una parada, una orden urgente, un material retrasado o una limitación de almacenamiento. Y deja claro qué restricciones quedan fuera de esa primera prueba.

4
Integrar y utilizar

Acuerda la integración y la forma de trabajar

Qué información se intercambia con el ERP, con qué frecuencia y quién mantiene cada dato. Y también quién actualiza las incidencias, quién aprueba el programa y qué parte de la producción próxima conviene mantener estable.

Ver cómo es una implantación paso a paso
Para la primera validación

Cuatro grupos de datos

No hace falta más para poner en pie un escenario que el equipo reconozca.

  1. 01
    Demanda y órdenes

    Qué hay que fabricar, en qué cantidad y para qué fecha, con las prioridades que el equipo utiliza de verdad.

  2. 02
    Recursos y calendarios

    Qué equipos pueden realizar cada operación, cuándo están disponibles y qué límites de lote deben respetarse.

  3. 03
    Proceso y cambios

    Rutas, tiempos, rendimientos y reglas de preparación o limpieza que condicionan la secuencia.

  4. 04
    Materiales y situación de planta

    Existencias utilizables, disponibilidades previstas, operaciones en curso y ocupaciones relevantes.

Demostración técnica

Trae una semana real de tu planta.

La mejor forma de valorar un APS no es empezar por una lista de funcionalidades, sino elegir una situación que tu equipo conozca bien y comprobar cómo se representa. Una campaña difícil. Un reactor saturado. Un cambio de producto especialmente costoso. Una secuencia de envasado que obliga a reorganizar la fabricación.

Trabajaremos sobre un escenario de ejemplo o una muestra de datos de tu planta, según el alcance acordado para la sesión.

Escenario químico Sin compromiso de proyecto