Contacto

Industria del packaging

ÓPTIMA APS para la industria del packaging

Coordina impresión, bobinas y acabado con la capacidad real de tu planta.

Planifica teniendo en cuenta los cambios de tinta, el aprovechamiento del material y la disponibilidad de troqueles y clisés. En packaging, encajar una orden urgente no consiste solo en encontrar un hueco: cambiar su posición puede añadir un lavado, alterar una combinación de anchos o necesitar un troquel que ya está trabajando en otra línea.

Cambios de tinta Aprovechamiento del ancho Utillajes compartidos
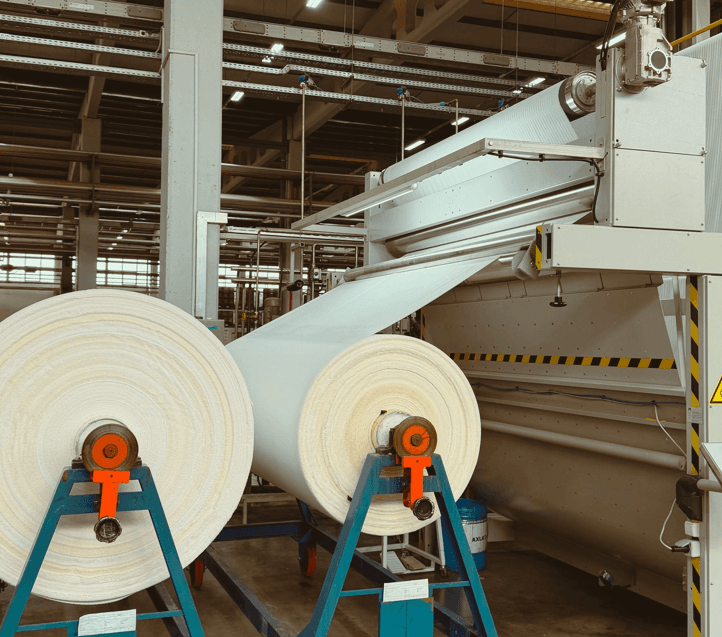
Bobinas de material en una planta de packaging

Cada cambio de color y cada milímetro de material cuentan.

Una secuencia puede cumplir las fechas previstas y, aun así, generar demasiados cambios de tinta. Otra puede aprovechar bien una bobina, pero producir material que acabado no podrá procesar hasta varios días después. El trabajo del planificador está en encontrar ese equilibrio.

En cartón ondulado, estuchería, embalaje flexible y etiquetas las restricciones cambian según el proceso. Pero hay decisiones que se repiten. A ellas se añade la disponibilidad de los utillajes: una máquina puede tener capacidad y no estar en condiciones de arrancar porque el troquel, el clisé o la camisa portaclichés que necesita están ocupados.

Cuando estas dependencias quedan fuera del programa, alguien tiene que resolverlas después, en planta. Aparecen las llamadas, los cambios de prioridad y las órdenes que parecían listas, pero no pueden empezar.

El plan debe incluir esas restricciones antes de que se conviertan en una parada.

Restricciones del proceso

Tres restricciones que deben aparecer en tu planificación.

Tres condiciones que aparecen una y otra vez en planta y que, si no están en el modelo, convierten cualquier secuencia en una estimación optimista.

01

El tiempo de cambio depende de lo que hayas fabricado antes

En impresión, pasar de un trabajo a otro no siempre requiere la misma preparación. Una transición de colores claros a oscuros puede necesitar menos limpieza que el recorrido inverso: volver de una tinta oscura a una clara puede exigir un lavado más profundo de tinteros, anilox y circuitos.

Por eso, asignar un único tiempo de cambio a todas las órdenes deja fuera una parte importante de la secuenciación: importa tanto el trabajo que empieza como el que acaba de terminar.

El formato también influye. Las variaciones de ancho, gramaje o micraje pueden requerir ajustes de proceso que conviene tener en cuenta al organizar las campañas.

Son los tiempos de preparación dependientes de la secuencia. Contemplarlos permite agrupar trabajos compatibles y evitar transiciones innecesarias, sin perder de vista las fechas de entrega.
02

Los anchos de los pedidos tienen que encajar con el material disponible

Aprovechar una bobina o el ancho de una onduladora exige mirar varios pedidos a la vez. En un ejemplo simplificado, un ancho nominal de 2.500 mm podría repartirse entre dos bandas de 800 mm y una de 900 mm.

La suma es sencilla. La dificultad está en encontrar combinaciones entre pedidos que puedan fabricarse juntos y que, además, encajen con las necesidades de producción. Aquí aparece la optimización de la merma por refilado, también conocida como trim loss optimization.

Si las combinaciones se deciden sin relacionarlas con el resto del plan, pueden quedar recortes evitables o sobrantes que pasan al almacén de intermedios. El material se ha comprado y procesado, pero todavía no está contribuyendo a completar un pedido.

El objetivo es aprovechar mejor los anchos sin convertir ese aprovechamiento en un exceso de producción pendiente de consumir.

03

La máquina está libre. El troquel, no.

Tener material y capacidad de máquina no basta para iniciar una orden. Si dos trabajos necesitan el mismo troquel físico, no pueden utilizarlo al mismo tiempo en dos equipos distintos. Lo mismo ocurre con un juego de clisés, una camisa o determinados cilindros de impresión.

También hay que considerar su disponibilidad cuando están en mantenimiento.

Estos elementos deben tratarse como recursos finitos, igual que las máquinas. De lo contrario, el programa puede asignar dos operaciones simultáneas que el taller no tiene forma de ejecutar.

El conflicto se detecta al planificar, no al preparar la máquina.

El punto clave

En packaging, el plan se decide en las transiciones, no en las operaciones.

El tiempo de fabricación de cada trabajo está bastante acotado. Lo que varía —y mucho— es lo que ocurre entre un trabajo y el siguiente: el lavado, el ajuste de formato, el utillaje que hay que montar y el material que queda esperando. Ahí es donde se gana o se pierde capacidad.

Un solo cambio de trabajo arrastra seis condiciones a la vez

Ninguna de estas condiciones está escrita en la orden de fabricación. Aparecen al colocarla detrás de otra, y cambian si esa otra cambia: el mismo trabajo puede costar un ajuste de nada o un lavado completo según lo que le preceda.

Por eso el coste real de un programa no se puede sumar orden a orden. Y en una semana de trabajo hay cientos de transiciones que decidir, cada una con estas seis condiciones encima.

Decidir bien una transición es fácil. Decidir bien todas a la vez es el problema.

Una transiciónDel trabajo anterior al siguiente
  • Tinta y colorEl lavado depende de la pareja de trabajos, no solo del que entra.
  • Formato del materialAncho, gramaje o micraje distintos obligan a reajustar el proceso.
  • UtillajeTroquel, clisé o camisa: recursos físicos que no se pueden duplicar.
  • PersonalLos turnos de maquinistas y ayudantes que exige la preparación.
  • Combinación de anchosCon qué otros pedidos se fabrica ese trabajo sobre el mismo material.
  • Efecto en acabadoCuándo podrán troquelado, plegado o encolado procesar lo que sale.

Y las dos mitades de la planta no piden el mismo tipo de secuencia

La onduladora, la extrusora o la impresión rotativa pueden beneficiarse de campañas largas que reduzcan preparaciones. Troquelado, plegado y encolado necesitan responder a pedidos concretos, con cantidades y fechas distintas. Cuando cada área se organiza por separado, el almacén intermedio termina absorbiendo el desajuste.

Proceso: campañas largas

Pocos trabajos y largos, agrupados por familia tecnológica de papel o film, para repartir el coste de cada preparación entre más metros.

Proceso
Material intermedio
Acabado
Acabado: pedidos concretos

Muchos trabajos y cortos, con la cantidad y la fecha de cada cliente. El mismo color indica las dos mitades de un mismo pedido.

Cuanto más se separan los dos ritmos, más material queda parado entre ellos. Ejemplo conceptual.

Ejemplos de recorrido
Cartón ondulado
  1. Ondulación
  2. Planchas
  3. Troquelado
  4. Plegado y encolado
Envase flexible
  1. Extrusión o impresión
  2. Bobinas intermedias
  3. Conversión
  4. Acabado

Producir antes no siempre permite entregar antes: el material que acabado no puede procesar todavía no es un pedido servido.

Dos programas que terminan a la misma hora pueden llevar asociadas horas de preparación y mermas muy distintas.

El resultado que se busca es un flujo más coordinado: menos acumulación innecesaria, mejor uso del espacio y mayor control sobre las entregas completas y a tiempo —OTIF—.

Bibliografía

No hace falta que nos creas. Este problema lleva décadas estudiándose.

Los cambios de tinta dependientes de la secuencia, el aprovechamiento del ancho y los utillajes compartidos no son una peculiaridad de tu planta: son problemas de optimización con nombre propio, modelados y publicados por grupos de investigación en investigación operativa. Te dejamos tres referencias abiertas por si tu equipo técnico quiere contrastar el enfoque antes de sentarse con nosotros.

  1. 01Cambios de tinta

    Scheduling multi-colour print jobs with sequence-dependent setup times

    Journal of Scheduling, vol. 18, n.º 2, pp. 131-145 (2015)

    Burger, Jacobs, Van Vuuren y Visagie modelan la secuenciación de trabajos de impresión a varios colores en los que el tiempo de preparación entre dos trabajos depende de los colores que comparten y del orden en que se ejecutan.

    Por qué importa aquí

    Es la formulación del problema que en planta se resuelve a ojo: qué trabajo va detrás de cuál. El artículo deja claro que el tiempo de cambio no es un atributo de la orden, sino de la pareja de órdenes, y que por eso no puede fijarse como una constante.

    10.1007/s10951-014-0400-2
  2. 02Aprovechamiento del ancho

    A Linear Programming Approach to the Cutting-Stock Problem

    Operations Research, vol. 9, n.º 6, pp. 849-859 (1961)

    Gilmore y Gomory formulan el problema de corte de material tal y como aparece en la industria del papel: cómo combinar los anchos pedidos sobre un ancho nominal disponible para dejar el menor recorte posible.

    Por qué importa aquí

    Es el problema de la merma por refilado, con más de sesenta años de literatura detrás. Combinar anchos a mano funciona con pocos pedidos; la dificultad aparece al buscar la mejor combinación entre toda la cartera y a la vez comprobar que esos pedidos pueden fabricarse juntos.

    10.1287/opre.9.6.849
  3. 03Recursos y almacén intermedio

    Capacitated lot sizing and scheduling with parallel machines and shared buffers: A case study in a packaging company

    Annals of Operations Research, vol. 150, pp. 177-192 (2007)

    Marinelli, Nenni y Sforza resuelven el caso real de una planta de envasado con máquinas en paralelo y almacenes intermedios compartidos, decidiendo a la vez los lotes y su secuencia sobre cada máquina.

    Por qué importa aquí

    Es la planta de packaging entera en un solo modelo: máquinas que pueden hacer el mismo trabajo, recursos que no se pueden duplicar y un almacén intermedio que absorbe el desajuste entre etapas. Separar esas decisiones es lo que obliga a corregir el programa después, en planta.

    10.1007/s10479-006-0157-x

El punto de partida

El MRP calcula necesidades. El taller necesita una secuencia viable.

El ERP sigue siendo una pieza central de la gestión: reúne pedidos, materiales, existencias y órdenes de fabricación. La dificultad aparece cuando la programación se apoya en plazos teóricos y no comprueba con suficiente detalle la capacidad disponible, los cambios entre trabajos o los recursos compartidos.

OrigenERP

Datos y necesidades

  • Pedidos, artículos y existencias
  • Rutas, bobinas y datos maestros
  • Órdenes de compra y fabricación
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita de la planta
  • Cambios de tinta y de formato
  • Troqueles, clisés y camisas
  • Combinaciones de ancho y prioridades
DestinoPlanta

Ejecución

  • Qué fabricar y en qué orden
  • En qué máquina y con qué utillaje
  • Avance real e incidencias

Si las órdenes salen del ERP pero después alguien tiene que reorganizarlas en Excel para agrupar los cambios de color, cuadrar las combinaciones de ancho, comprobar qué troquel está libre y decidir qué se lanza hoy, esa persona está completando una parte esencial de la planificación.

El cuello de botella no siempre está en el mismo sitio

Una acumulación de cambios de tinta puede concentrar los retrasos en impresión. En otro momento, la disponibilidad de un troquel puede limitar la conversión. Y, con una mezcla distinta de pedidos, la carga puede desplazarse hacia plegado y encolado. Si la planificación sigue utilizando los mismos plazos, las operaciones anteriores continúan generando material para un área que no puede procesarlo al mismo ritmo.

Un lote eficiente para una máquina puede complicar el resto de la planta

Agrupar producción en campañas largas ayuda a repartir el coste de preparación de una onduladora o una prensa. Pero ese criterio tiene que encajar con la capacidad de acabado: si troquelado y encolado no pueden absorber el volumen, el ahorro de una etapa convive con más material intermedio, menos espacio y una respuesta más difícil ante los pedidos urgentes.

Tener una fecha calculada no significa que la orden pueda ejecutarse tal como está prevista.

Así se acumula el inventario en curso —WIP—: bobinas impresas, planchas y palés que esperan su siguiente operación.

Excel permite introducir ajustes; el problema es mantener todas estas relaciones cuando cambian las prioridades.

Cómo encaja ÓPTIMA APS

Dos niveles de trabajo sobre la misma planta.

Una herramienta complementaria al ERP con dos horizontes: la planificación de necesidades y capacidad a medio plazo, y la secuenciación detallada de las operaciones a corto plazo.

Óptima AP
Advanced Planning · AP

Organizar campañas

Agrupa la demanda por familias tecnológicas de papel o film y propone campañas teniendo en cuenta el aprovechamiento de los anchos y las preparaciones entre campañas.

  • Explosión de necesidades.Recorre escandallos y rutas para calcular qué bobinas, planchas y materiales hacen falta, en qué cantidad y para qué fecha.
  • Campañas y tamaños de lote.Evalúa agrupaciones de demanda respetando las familias de sustrato y las reglas definidas para cada máquina.
  • Distribución de la carga.Muestra en qué periodos se concentra el trabajo sobre proceso y sobre acabado, y qué ocurre si se adelanta una campaña.
  • Efecto sobre el material intermedio.Una campaña más larga ahorra preparaciones, pero deja material esperando. AP permite valorar cuándo compensa.

La pregunta que responde: qué conviene preparar antes de que el programa diario deje de tener margen.

Óptima AS
Advanced Scheduling · AS

Secuenciar órdenes

Toma como referencia la fecha comprometida con el cliente y planifica hacia atrás, relacionando las planchas o bobinas con el momento en que troquelado, plegado o encolado pueden procesarlas.

  • Asignación y secuencia.Qué máquina ejecuta cada orden y en qué posición, respetando las precedencias de la ruta y las máquinas habilitadas.
  • Cambios dependientes de la secuencia.Las matrices de cambio recogen la preparación que exige cada transición concreta, incluidos los lavados de tinta.
  • Utillajes y personal.Troqueles, clisés, camisas y turnos entran en el programa como recursos con su propia disponibilidad.
  • Consecuencias antes de decidir.El diagrama de Gantt permite revisar los conflictos de recursos y comparar alternativas antes de trasladarlas a planta.

La pregunta que responde: cuál de las alternativas viables conviene ejecutar esta semana.

Cómo lo resuelve ÓPTIMA APS

Qué hace ÓPTIMA con cada una de esas restricciones.

ÓPTIMA APS utiliza la información de tu ERP para modelar las órdenes, las rutas y los recursos a capacidad finita. Sobre ese modelo organiza la secuencia considerando las preparaciones, los utillajes compartidos y las alternativas de fabricación definidas para cada trabajo. Estas son las tres restricciones de tu planta, una por una, y una complejidad más que aparece cuando una referencia admite varios recorridos.

Restricción 01 · Cambios de tinta

Secuenciación por familias para reducir preparaciones

El algoritmo de ÓPTIMA tiene en cuenta qué comparten las órdenes para agruparlas. Las familias pueden definirse según el sustrato —gramaje, canal del cartón o micraje del film—, el juego de tintas o el utillaje de acabado.

Esta agrupación permite evaluar secuencias que reduzcan cambios entre trabajos. En lugar de tratar cada preparación como un tiempo idéntico, el modelo considera las transiciones entre las familias definidas.

Las reglas de cambio de color, formato y herramientas pasan a formar parte de la programación.

Restricción 02 · Aprovechamiento del ancho

Busca las combinaciones de ancho sobre la cartera completa

Combinar dos o tres pedidos sobre un ancho nominal es una suma sencilla. La dificultad es hacerlo con toda la cartera a la vez: cada combinación que se elige deja fuera a otras, y la mejor sobre el papel puede exigir adelantar un pedido que todavía no hace falta.

ÓPTIMA evalúa esas combinaciones dentro del mismo modelo que decide la secuencia, de modo que el ancho aprovechado se valora junto con las fechas de entrega y con la carga de las etapas posteriores.

El objetivo es aprovechar mejor los anchos sin convertir ese aprovechamiento en un exceso de producción pendiente de consumir.

Restricción 03 · Utillajes compartidos

Máquinas, utillajes y personal en el mismo programa

ÓPTIMA contempla la disponibilidad simultánea de los recursos necesarios para ejecutar una orden. Si un clisé está asignado a una orden en la prensa A, el programa evita reservar ese mismo recurso para la prensa B durante la misma franja.

El diagrama de Gantt interactivo permite visualizar la programación y los conflictos de recursos, y revisar las alternativas de secuenciación.

El conflicto se detecta al planificar, no al preparar la máquina.

  • La máquinaAporta su capacidad y su calendario de trabajo.
  • El herramentalTroqueles, clisés, camisas y cilindros, incluido su estado de mantenimiento.
  • El personalLos turnos disponibles de maquinistas y ayudantes de preparación.
Además · Rutas alternativas

Rutas alternativas según la carga del taller

Algunas referencias admiten más de un recorrido de fabricación. Una caja puede producirse en una línea integrada inliner o, cuando su ruta lo permite, pasar por una impresora flexográfica independiente y después por una troqueladora plana.

ÓPTIMA utiliza lógicas de secuenciación de talleres flexibles —FJSP, Flexible Job Shop Scheduling Problem— para evaluar las rutas disponibles según la carga de la planta.

La elección tiene en cuenta cómo encaja cada alternativa en el programa, sin concentrar trabajo en un recurso mientras otras opciones permanecen disponibles.

Ver cómo integramos tus sistemas

Implantación

Una implantación por etapas, con validación en tu planta.

El modelo tiene que representar cómo trabaja tu fábrica: sus calendarios, sus cambios de color, sus combinaciones de ancho y sus recursos compartidos. Una secuencia debe ser viable para quienes van a ejecutarla, no solo tener buen aspecto en pantalla.

1
Definir el alcance

Empieza por el área que necesitas ordenar

Puedes comenzar con el módulo AS para secuenciar troqueladoras y encoladoras. En una segunda etapa, el alcance puede ampliarse con AP para incorporar la planificación de materiales y las campañas de las fases anteriores.

2
Conectar los datos

Conecta los datos sin sustituir tu ERP

Las órdenes, las rutas, el stock de bobinas y la información de los utillajes pueden intercambiarse mediante archivos CSV estructurados, consultas SQL de solo lectura o APIs, según la integración definida.

3
Validar el modelo

Contrasta el modelo con tus propios datos

La validación utiliza datos de la fábrica: restricciones de cambio de color, disponibilidad de troqueles, calendarios y combinaciones de ancho. Trabajar con información histórica permite comprobar si el programa propuesto respeta las condiciones de producción.

Empieza por secuenciación AS y amplía después la planificación con AP.

Ver cómo es una implantación paso a paso

Estudio de viabilidad

¿Qué está añadiendo más esperas a tus pedidos?

Quizá los lavados entre trabajos. Quizá los troqueles compartidos. O la cantidad de material que se acumula entre impresión y acabado. Un estudio de viabilidad permite revisar cómo se representan esas restricciones en ÓPTIMA APS y contrastar la planificación con datos de tu planta.

Escenario de packaging Sin compromiso de proyecto