Contacto

Industria del mueble

ÓPTIMA APS para la industria del mueble

Coordina corte, acabados y montaje para completar cada pedido.

Una cocina puede tener los tableros mecanizados y seguir esperando un frente lacado. Planifica las rutas de las piezas, las preparaciones y los herrajes con la capacidad real de tu fábrica, para que montaje tenga lo que necesita cuando puede trabajar.

Corte y mecanizado Acabados Conjuntos completos
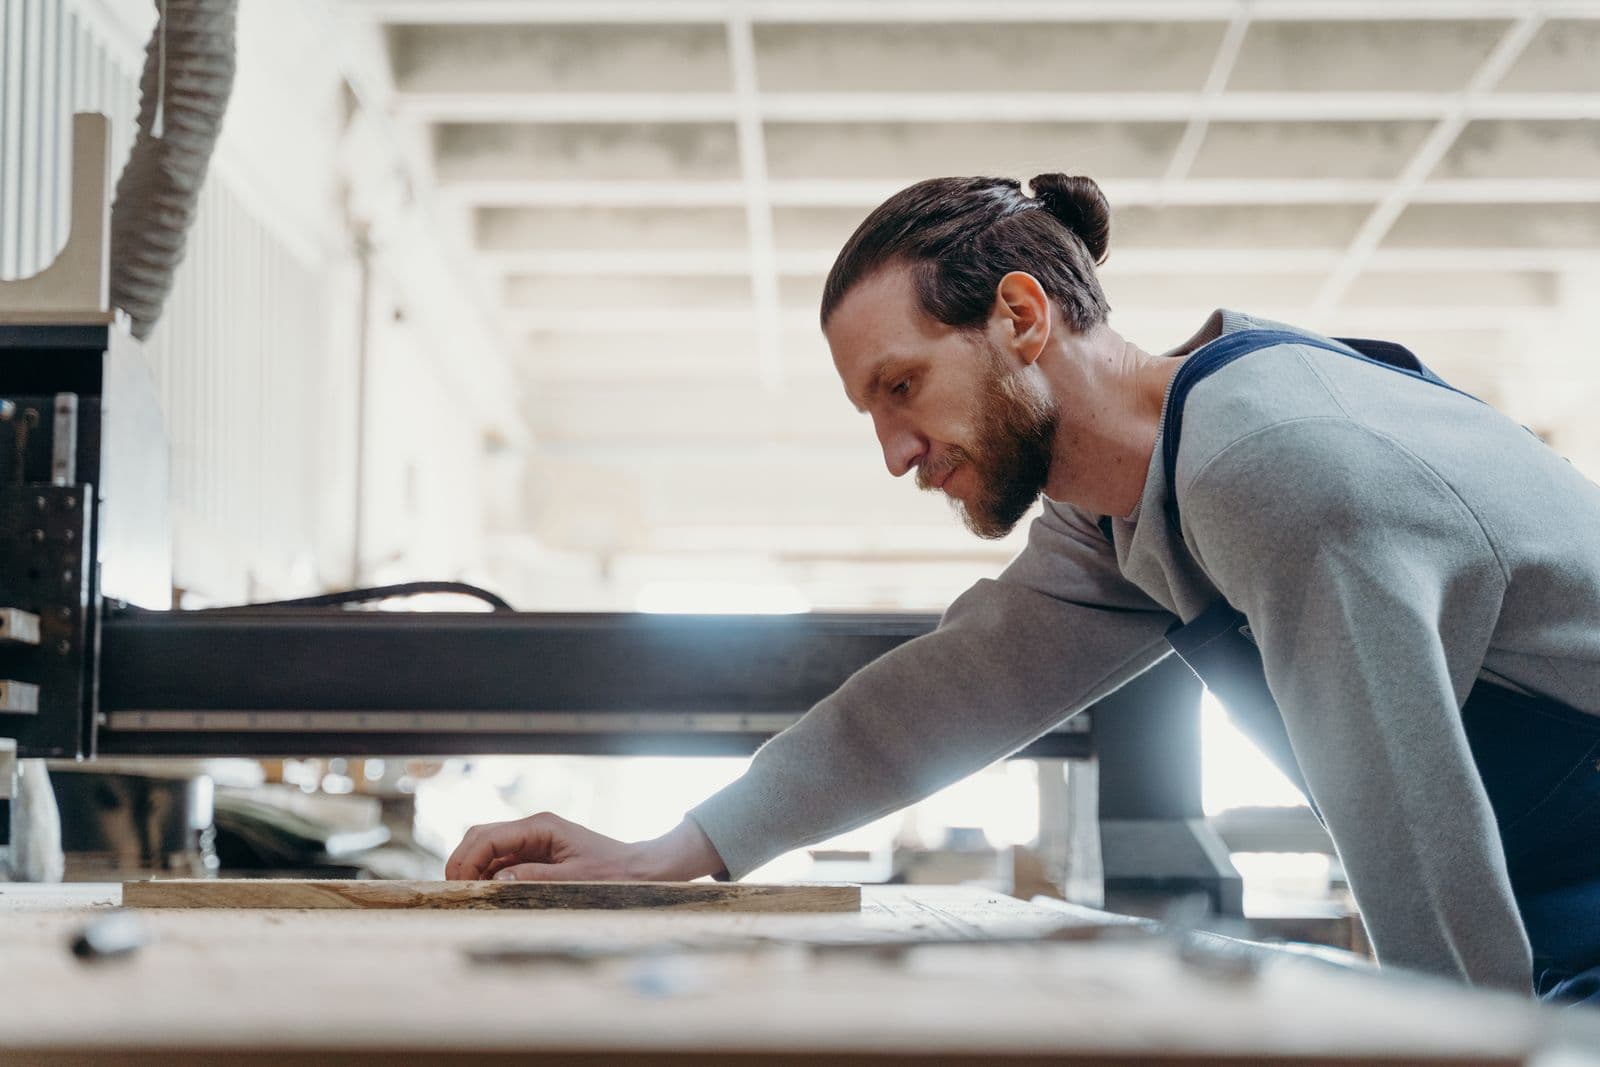
Operario mecanizando un tablero en un taller de fabricación de muebles

La fábrica trabaja. Los pedidos no siempre avanzan al mismo ritmo.

En cocina, baño, hogar u oficina, un mismo modelo cambia de medida, acabado o herrajes. Cada variante necesita sus piezas y no todas recorren las mismas secciones. El costado puede ir directo de mecanizado a montaje; un frente necesita pasar antes por acabado y secado.

Mientras corte intenta aprovechar los tableros y lacado agrupa referencias para reducir limpiezas, montaje necesita conjuntos completos. Los tres criterios tienen sentido. La dificultad está en hacerlos coincidir.

Si cada sección organiza su trabajo por separado, las diferencias se resuelven después: buscando piezas, moviendo carros y cambiando prioridades.

El plan debe seguir el pedido completo, desde sus componentes hasta el embalaje.

Restricciones del proceso

Tres decisiones que no conviene tomar por separado.

El lote que aprovecha el tablero, la secuencia que reduce cambios y la fecha que necesita montaje deben formar parte del mismo plan.

01

Aprovechar el tablero no basta para completar el pedido.

Agrupar piezas del mismo material y espesor ayuda a aprovechar el tablero. Pero si la mezcla incluye pedidos que se necesitan en semanas distintas, parte de lo cortado quedará esperando mientras montaje sigue echando en falta otras piezas.

La decisión afecta a la merma, a la carga de la seccionadora y al espacio ocupado por los intermedios. Conviene relacionar el lote de corte con la fecha en que canteado, mecanizado y montaje podrán procesarlo.

El software de corte calcula cómo aprovechar el tablero. La planificación debe indicar qué hace falta cortar y cuándo.

La agrupación también tiene una fecha
Solo por material
Pedido 01
Esta semana
Pedido 02
Próximo mes
Con fecha y ruta
Pedido 01
Esta semana
Pedido 03
Esta semana

Ejemplo de agrupación entre piezas compatibles. El patrón y la merma se validan en el optimizador de corte.
02

El siguiente acabado cambia la preparación de la línea.

En lacado y barnizado, pasar de una referencia a otra puede requerir limpieza, un cambio de producto o ajustes de aplicación. No todas las transiciones cuestan lo mismo: dependen de los acabados, del equipo y del procedimiento de la planta.

Canteado y CNC tienen sus propias preparaciones por espesor, canto, adhesivo o herramienta. A esas horas hay que sumar los tiempos de secado o curado y la disponibilidad de cabinas, carros y zonas de espera.

Las reglas de agrupación deben salir de tus tiempos reales. Una secuencia de colores universal no representa todas las líneas.

Agrupar acabados sin olvidar las entregas
Alternados
ACambioBCambioA
Agrupados
AACambioB

A y B representan dos acabados distintos. Agruparlos puede reducir preparaciones, siempre que se respeten las fechas. Esquema sin tiempos medidos.

03

Falta un frente. El resto del mueble sigue esperando.

Los costados ya están mecanizados, pero los frentes siguen en acabado. O todas las piezas están listas y falta un juego de bisagras. El pedido parece casi terminado, aunque todavía no puede montarse ni embalarse.

Cada componente puede seguir una ruta distinta. Planificar esas rutas por separado llena la planta de conjuntos incompletos. Hay que relacionar sus fechas con la disponibilidad del puesto de montaje y de los materiales comprados.

La referencia es el conjunto que necesita montaje, no solo las piezas que cada sección puede producir hoy.

Tres recorridos, un pedido completo
CostadosCanteado + CNCListos
FrentesLacado + secadoEn proceso
HerrajesCompra + recepciónDisponibles
Montaje y embalajeEl conjunto espera al componente pendiente.

Ejemplo conceptual de un mueble con frentes lacados. Las rutas dependen de cada producto.

El punto clave

Fabricar más piezas no siempre permite entregar más muebles.

Un lote largo puede ahorrar cambios en canteado o lacado y, al mismo tiempo, dejar carros esperando durante días. Antes de adelantar trabajo, conviene comprobar qué pedidos ayuda a completar y qué capacidad queda en las operaciones siguientes.

Un plazo fijo por sección no recoge la cola real del CNC ni la carga de acabado.

Secado, transporte y espacio intermedio también condicionan cuándo puede avanzar una pieza.

Un pedido especial debe valorarse junto al resto de la cartera antes de confirmar su fecha.

Bibliografía

Problemas de planta que también se han estudiado.

Estas investigaciones abordan decisiones concretas de la fabricación de muebles. Permiten contrastar la problemática y entender el alcance de cada modelo; no se presentan como resultados de ÓPTIMA APS.

  1. 01Lotes y corte

    The integrated lot sizing and cutting stock problem with saw cycle constraints applied to furniture production

    Vanzela, Melega, Rangel y de Araujo · Computers & Operations Research, 79, 148–160 (2017)

    El artículo relaciona tamaños de lote, patrones de corte y capacidad de sierra en producción de muebles. Compara las decisiones integradas con la práctica de resolver lotes y corte de forma secuencial, utilizando instancias basadas en datos de una fábrica.

    Por qué importa aquí

    Respalda la necesidad de valorar juntos aprovechamiento de material, capacidad e inventario de piezas. Sus resultados pertenecen al caso estudiado; no son una previsión de ahorro para cualquier planta.

    10.1016/j.cor.2016.10.015
  2. 02Secuenciación en planta

    A batching and scheduling optimisation for a cutting work-center: Acta-Mobilier case study

    Zimmermann, Haouzi, Thomas, Thomas y Noyel · IESM 2017 · Texto disponible en arXiv

    Este caso de Acta-Mobilier aborda cómo agrupar lotes y secuenciarlos en el centro de corte considerando varias restricciones y objetivos. Los autores describen una aplicación utilizada en la planta.

    Por qué importa aquí

    Muestra que elegir qué piezas fabricar juntas y decidir su orden son problemas conectados en una fábrica de muebles. El caso corresponde al centro de corte, no a una validación de todo el flujo hasta montaje.

    Leer el caso Acta-Mobilier
  3. 03Preparaciones y flujo

    Optimizing Job Shop Scheduling in the Furniture Industry: A Reinforcement Learning Approach Considering Machine Setup, Batch Variability, and Intralogistics

    Schneevogt, Binninger y Klarmann · Prepublicación en arXiv (2024)

    Propone un modelo de secuenciación para el mueble que incorpora volumen de lotes, preparaciones de máquinas, buffers y transporte entre operaciones.

    Por qué importa aquí

    Ayuda a explicar por qué las horas de máquina no bastan para representar el flujo. Es una propuesta de investigación, no una prueba de resultados de ÓPTIMA ni una validación específica del lacado.

    Leer la propuesta de modelo

El punto de partida

Cuando el ERP y Excel ya no bastan para coordinar el taller.

El ERP reúne pedidos, listas de materiales, existencias y órdenes de fabricación. El siguiente paso es convertir esos datos en una secuencia que tenga en cuenta la capacidad del CNC, los cambios de acabado y las piezas que necesita montaje.

OrigenERP

Datos y necesidades

  • Pedidos, tableros y existencias
  • Listas de materiales y rutas por pieza
  • Compras de herrajes y órdenes de fabricación
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita y recursos disponibles
  • Cambios de canto, herramienta y acabado
  • Dependencias entre piezas y montaje
DestinoPlanta

Ejecución

  • Qué piezas fabricar y en qué orden
  • En qué equipo y con qué materiales
  • Qué conjuntos preparar para montaje

Si las órdenes salen del ERP y después hay que reorganizarlas en Excel para agrupar acabados, comprobar herrajes y decidir qué cortar hoy, el planificador está resolviendo las dependencias que todavía faltan en el programa.

Producto y materiales

Listas multinivel, medidas, acabados, tableros, cantos y herrajes. Existencias y fechas previstas de recepción de los componentes comprados.

Rutas y preparaciones

Operaciones por componente, máquinas habilitadas, tiempos por lote y reglas de cambio. Secado y curado cuando formen parte de la ruta.

Capacidad disponible

Calendarios de máquinas y equipos, herramientas compartidas, puestos de montaje y restricciones de espacio que se acuerde incluir en el modelo.

Ver cómo integramos tus datos

Cómo encaja ÓPTIMA APS

Planificar la carga y ordenar el trabajo del taller.

Dos horizontes sobre las mismas necesidades: preparar materiales y capacidad, y secuenciar las operaciones con las restricciones de la planta.

Óptima AP
Advanced Planning · AP

Preparar la cartera de pedidos

Relaciona la demanda con los componentes y la carga que generará en las distintas secciones.

  • Necesidades multinivel.Relaciona tableros, frentes, piezas intermedias y herrajes con los pedidos que los necesitan, sus cantidades y sus fechas.
  • Disponibilidad de materiales.Contrasta las necesidades con las existencias y las recepciones previstas. Un herraje pendiente también puede condicionar la entrega.
  • Carga por sección y periodo.Muestra dónde se concentra el trabajo en corte, CNC, acabado y montaje para detectar semanas que requieren ajustes de capacidad.
  • Lotes y familias de fabricación.Valora agrupaciones por material, espesor o acabado junto con las fechas de los pedidos, para no adelantar piezas que seguirán esperando.
  • Catálogo y proyectos a medida.Compara el efecto de incorporar una cocina especial o un proyecto de hotel sobre la carga y las fechas del resto de la cartera.
  • Alternativas antes de comprometer una fecha.Revisa qué ocurre al mover un pedido, ampliar un turno o cambiar una recepción prevista antes de confirmar el plazo al cliente.

Qué hay que preparar y dónde faltará capacidad.

Óptima AS
Advanced Scheduling · AS

Coordinar las operaciones

Ordena el trabajo a capacidad finita relacionando las rutas de los componentes con las necesidades de montaje.

  • Asignación y secuencia.Decide qué equipo ejecuta cada operación y en qué orden, respetando las rutas y las máquinas habilitadas para ese trabajo.
  • Preparaciones entre trabajos.Recoge los cambios de acabado, espesor, canto o herramienta según la transición concreta y las reglas de cada equipo.
  • Herramientas y equipos de trabajo.Incluye los recursos compartidos y sus calendarios cuando forman parte del modelo: una máquina libre puede necesitar una herramienta que está ocupada.
  • Secado y operaciones previas.Relaciona las operaciones con los tiempos de espera definidos en la ruta. Un frente recién lacado no está disponible todavía para montaje.
  • Llegada de conjuntos a montaje.Coordina las fechas de los componentes fabricados y comprados con el puesto de montaje, para identificar los pedidos que aún tienen piezas pendientes.
  • Revisión visual ante incidencias.Permite revisar el programa en el Gantt y comparar alternativas cuando se retrasa un componente, se avería un equipo o entra un pedido prioritario.

Qué puede empezar, en qué equipo y en qué orden.

Implantación

Un alcance concreto, validado con tu fábrica.

Las rutas, las preparaciones y los tiempos de espera deben contrastarse con producción. El estudio permite concretar qué representar primero y qué datos hacen falta.

1
Definir el alcance

Empieza por el problema que condiciona las entregas

Puede ser lacado, mecanizado o la llegada de conjuntos a montaje. Elegimos un alcance que permita comprobar el modelo sin intentar representar toda la fábrica desde el primer día.

2
Conectar los datos

Trabaja sobre los datos de tu ERP

Pedidos, listas de materiales, rutas, existencias y calendarios son el punto de partida. El intercambio se define mediante archivos, consultas SQL de solo lectura o APIs, según los sistemas disponibles.

3
Validar en planta

Comprueba el plan con quienes lo ejecutan

Revisamos preparaciones, esperas, capacidad y faltantes con datos de tu fábrica. Así se puede valorar qué información hay que ajustar antes de ampliar el alcance.

Ver cómo es una implantación paso a paso

Estudio de viabilidad

¿Qué le falta a ese pedido para poder salir?

Puede ser un frente, un herraje o capacidad en montaje. Revisemos las dependencias con tus datos para valorar cómo representarlas en ÓPTIMA APS.

Escenario de mueble Sin compromiso de proyecto