Contacto

Industria metalmecánica

ÓPTIMA APS para la industria metalmecánica

Planifica tu producción con las máquinas, las herramientas y la capacidad que realmente tienes.

Coordina tus centros de mecanizado CNC, prensas, tornos y líneas de montaje con un plan que tenga en cuenta las restricciones de tu taller. Cuando entra un pedido urgente o una máquina deja de estar disponible, necesitas saber cómo cambia el resto de la producción.

Capacidad finita Rutas alternativas Utillajes y herramientas
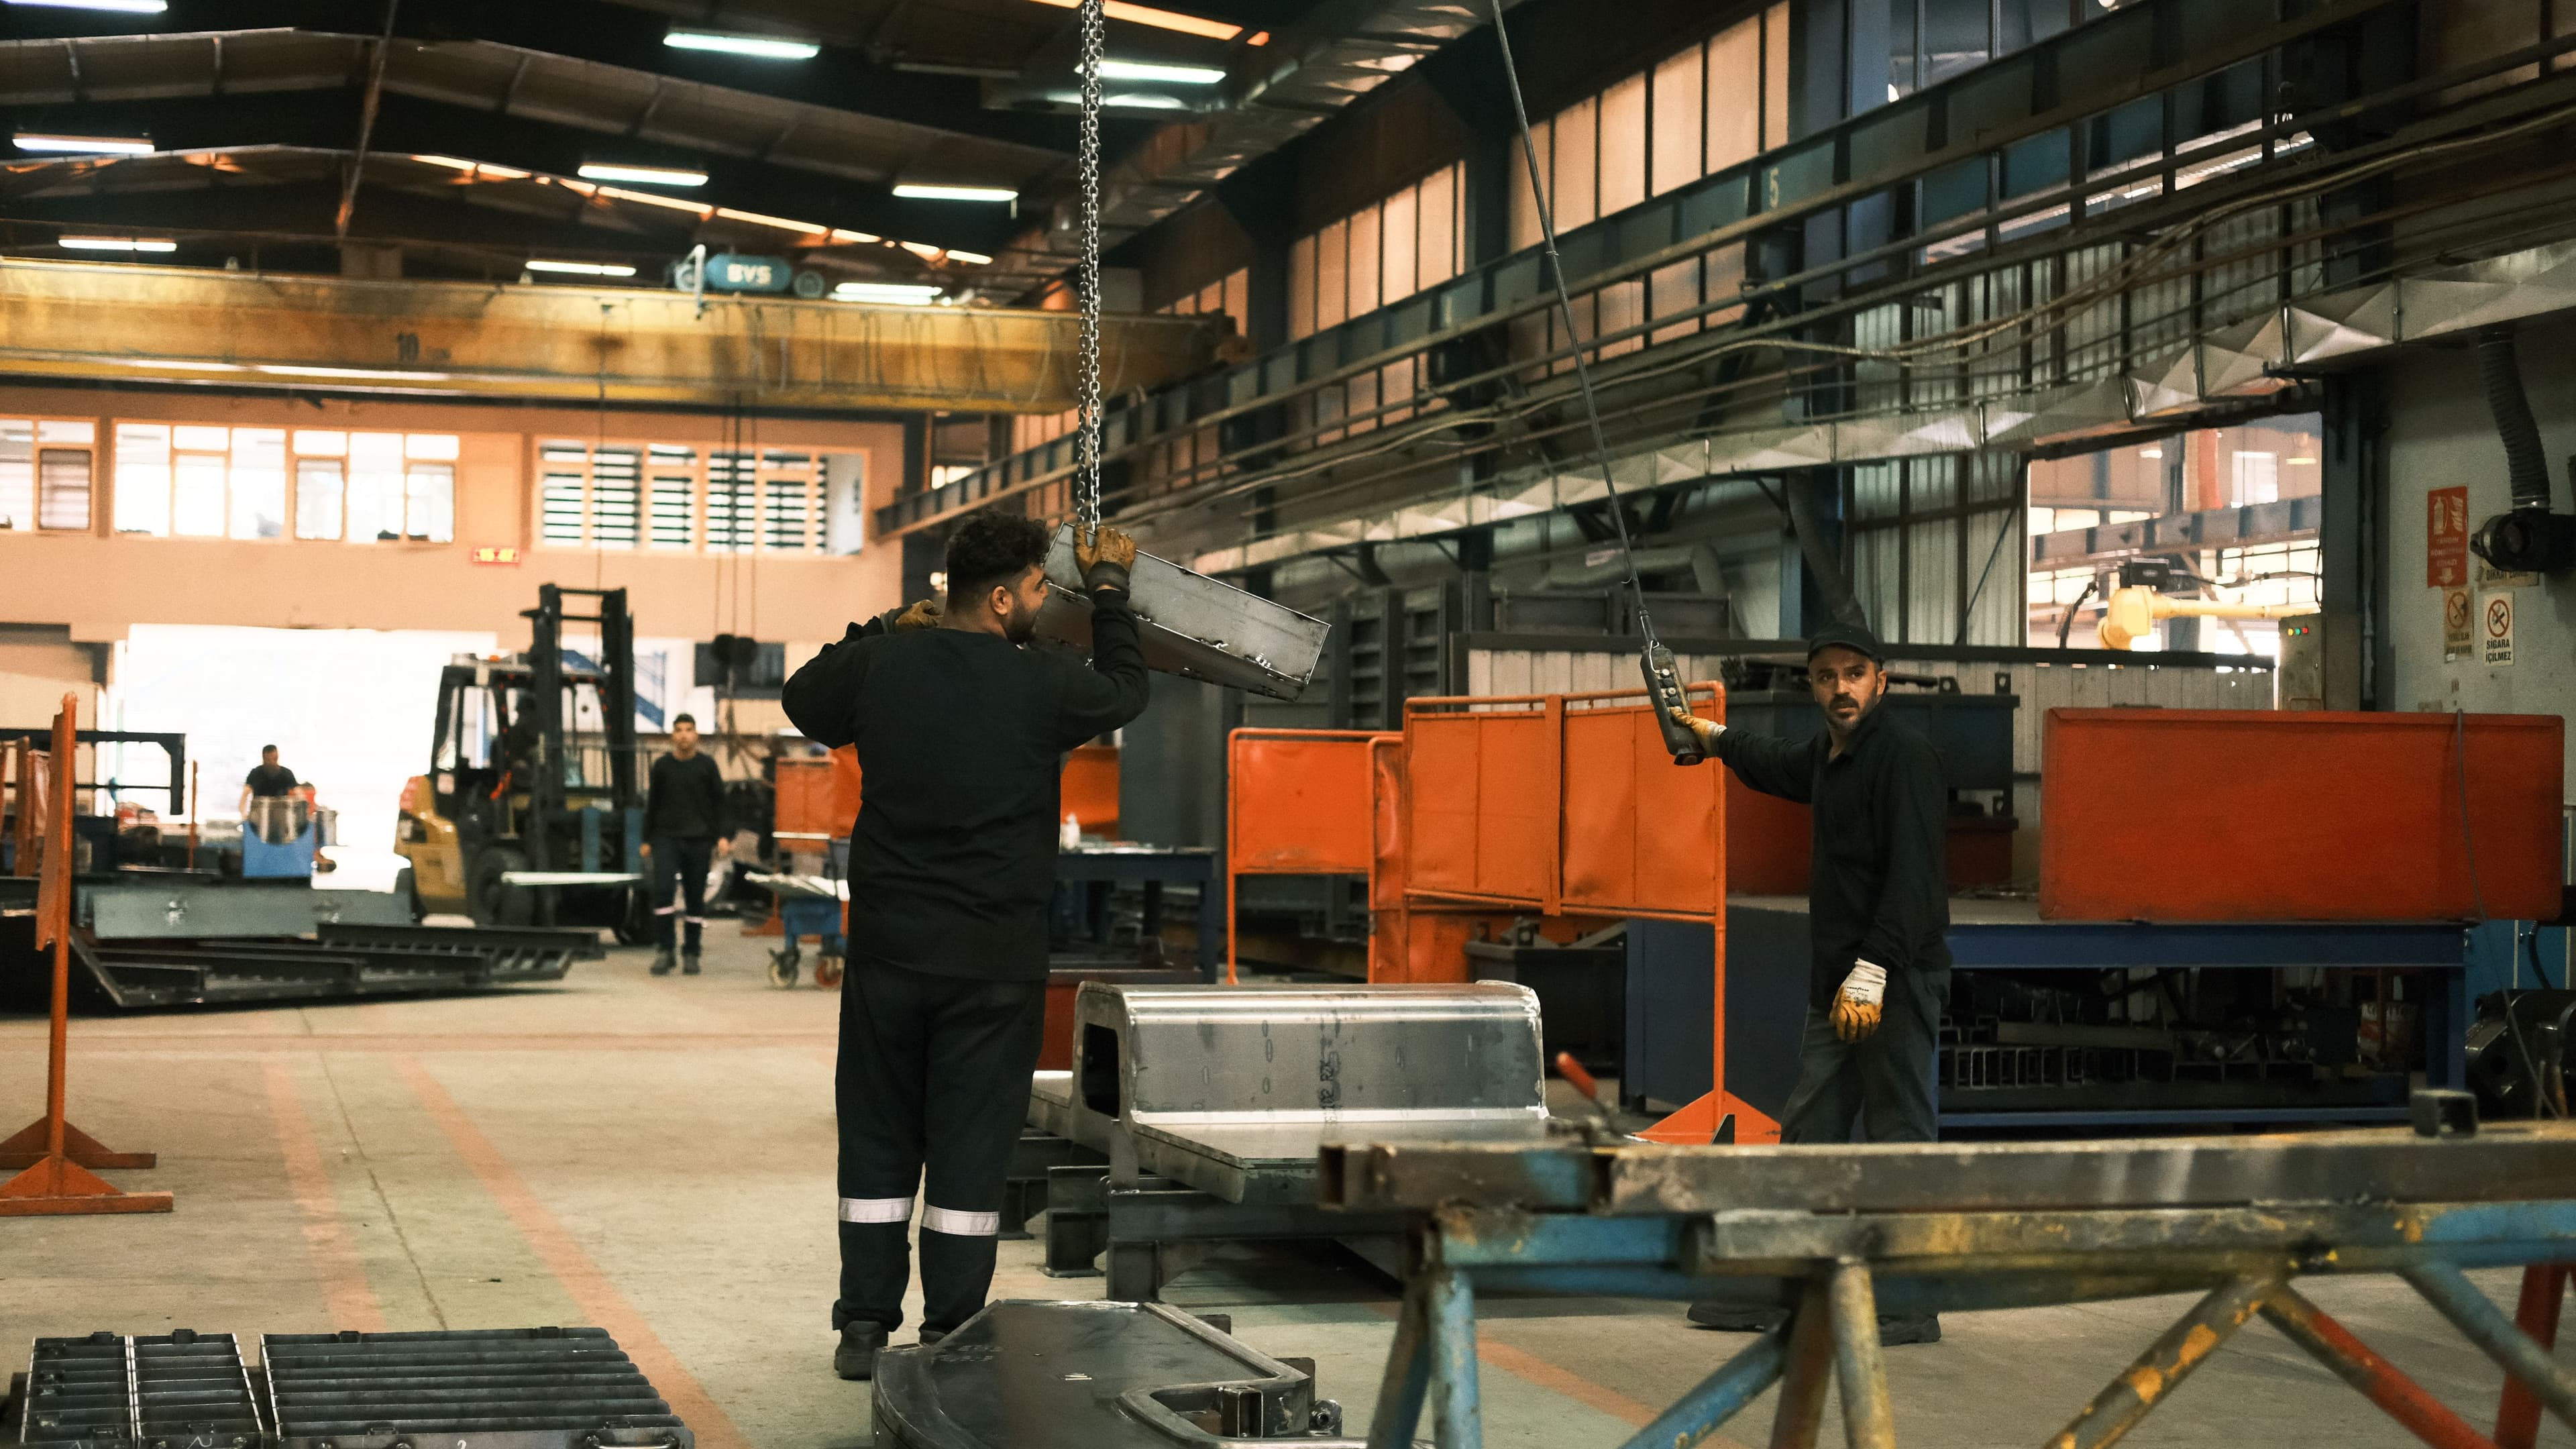
Operarios en una planta de fabricación metalmecánica

En metalmecánica, una fecha en el calendario no basta.

Una pieza puede pasar por corte, mecanizado y soldadura antes de llegar a montaje. Otra necesita una matriz que también está prevista para un pedido distinto. Y una tercera puede fabricarse en varias máquinas, aunque no todas tengan la misma disponibilidad. Todo coincide en el mismo taller y compite por recursos limitados.

Es la realidad de la fabricación intermitente, o job shop: referencias diferentes, estructuras de producto complejas —las BOM— y operaciones que no siguen siempre el mismo recorrido.

El trabajo del planificador consiste en encajar esas dependencias sin perder de vista la entrega al cliente. Para hacerlo, necesita algo más que una lista de órdenes pendientes.

Una buena planificación debe responder a una pregunta concreta: qué podemos fabricar y entregar con las máquinas, los utillajes y el tiempo que realmente tenemos. Ese es el criterio con el que conviene evaluar un APS para un taller metalmecánico.

Restricciones del taller

Lo que un plan de producción metalmecánica no puede dejar fuera.

Tres condiciones que aparecen una y otra vez en el taller y que, si no están en el modelo, convierten cualquier secuencia en una estimación optimista.

01

Rutas alternativas: la máquina más rápida no siempre permite terminar antes

Si el recurso principal está saturado, una máquina alternativa puede ofrecer una salida para ese pedido. Siempre que esté habilitada para realizar la operación, claro.

La dificultad está en valorar el conjunto. Desviar una orden puede aliviar una máquina, pero también ocupar capacidad que necesita otro trabajo.

Este es el problema del taller flexible, conocido como FJSP —Flexible Job Shop Scheduling Problem—: decidir dónde y cuándo ejecutar cada operación teniendo en cuenta las alternativas disponibles y los compromisos de producción.

A medida que aumentan las referencias y las rutas, mantener ese equilibrio manualmente resulta más difícil.
02

Utillajes y herramientas: una máquina libre puede no estar disponible para trabajar

Una prensa puede tener un hueco en su calendario y, aun así, no poder arrancar porque la matriz necesaria está en otro equipo.

En los centros CNC también influye la configuración del cargador automático de herramientas, o ATC. La secuencia elegida puede obligar a realizar preparaciones y cambios de herramental que consumen tiempo productivo.

Por eso, la planificación debe considerar tanto la máquina como los recursos que necesita para ejecutar el trabajo.

Agrupar órdenes que comparten utillajes, matrices o familias de herramientas permite organizar la secuencia con un criterio de preparación, además del criterio de entrega.

03

Inventario en curso: piezas que están en el taller, pero no avanzan

Los contenedores junto a la rectificadora, los lotes pendientes de soldadura o los componentes que esperan para completar un montaje forman parte del inventario en curso, o WIP.

Una orden no consume tiempo únicamente mientras se mecaniza. También lo consume esperando.

Cuando se lanzan trabajos sin considerar la carga de las operaciones posteriores, se acumulan piezas delante de los recursos más saturados. El taller tiene más material en movimiento, pero los pedidos siguen encontrando los mismos obstáculos.

La planificación debe ayudar a decidir qué fabricar, en qué secuencia y cuándo conviene liberar cada orden.

El punto clave

El problema no es una operación difícil. Son miles de operaciones a la vez.

En metalmecánica, fabricar casi cualquier cosa supone recorrer decenas de operaciones encadenadas. Ese volumen, y no la dificultad de una operación concreta, es lo que hace que la gestión de órdenes y operaciones se vuelva inabordable a mano.

Un pedido1

Un conjunto soldado y mecanizado que hay que entregar.

Su despiece18

Piezas y subconjuntos, cada uno con su propia ruta.

Operaciones de ruta60

Corte, plegado, mecanizado, tratamiento, soldadura, pintura y montaje.

En la semana4.000

Operaciones que hay que asignar, ordenar y sostener a la vez.

Cifras de un taller de tamaño medio, a modo de orden de magnitud. Cada una de esas operaciones compite por las mismas máquinas, los mismos utillajes y las mismas personas.

Y ninguna de ellas es solo «un tiempo en una máquina»

Programar una operación exige saber en qué máquinas está habilitada, qué utillaje y qué herramienta necesita, cuántos operarios ocupa y cuáles de ellos están cualificados para ejecutarla.

Cuando esas condiciones no están en el modelo, se resuelven en planta: el programa se corrige sobre la marcha y la fecha comprometida deja de tener respaldo.

Multiplicado por miles de operaciones, ese detalle es el que decide si el plan puede ejecutarse.

Operación 040Fresado de la brida
  • Máquina habilitadaCentro CNC de 3 ejes, con dos alternativas posibles y tiempos de ciclo distintos.
  • UtillajeAmarre U-22, compartido con otras cuatro referencias del mismo despiece.
  • HerramientaFamilia de fresas F-12, que debe estar cargada en el almacén del ATC.
  • OperariosUno durante el mecanizado, dos durante el montaje del utillaje.
  • CualificaciónSolo parte del turno está certificada para ejecutar esta operación.
  • PreparaciónDepende de qué se haya fabricado antes en esa misma máquina.

Una hoja de cálculo puede sostener el detalle de una operación; lo que no sostiene es el de varios miles a la vez, actualizadas cada vez que cambia algo en planta.

Por eso la calidad del plan depende menos del criterio aplicado a cada orden y más de que todas las operaciones estén representadas con sus condiciones reales.

Es también la razón por la que este trabajo se automatiza bien: el volumen es el obstáculo, y es exactamente lo que un modelo sí puede recorrer entero.

Bibliografía

No hace falta que nos creas. Este problema lleva décadas estudiándose.

Las rutas alternativas, los cambios de utillaje dependientes de la secuencia y el material que espera entre operaciones no son una peculiaridad de tu taller: son problemas de optimización con nombre propio, modelados y publicados por grupos de investigación en ingeniería de organización. Te dejamos tres referencias abiertas por si tu equipo técnico quiere contrastar el enfoque antes de sentarse con nosotros.

  1. 01Rutas alternativas

    Routing and scheduling in a flexible job shop by tabu search

    Annals of Operations Research, vol. 41, pp. 157-183 (1993)

    Brandimarte formaliza el taller flexible: cada operación puede ejecutarse en varias máquinas habilitadas, y el problema consiste en decidir a la vez el enrutado y la secuencia. El artículo introduce además las instancias Mk01-Mk10, todavía hoy el banco de pruebas de referencia para el FJSP.

    Por qué importa aquí

    Elegir máquina y elegir orden no son dos decisiones separadas. Desviar una orden al torno alternativo cambia la carga del resto del taller, y por eso conviene resolverlas en el mismo modelo en lugar de encadenar dos criterios independientes.

    10.1007/BF02023073
  2. 02Utillajes y preparaciones

    Mixed integer goal programming models for the flexible job-shop scheduling problems with separable and non-separable sequence dependent setup times

    Applied Mathematical Modelling, vol. 36, n.º 2, pp. 846-858 (2012)

    Özgüven, Yavuz y Özbakır amplían el modelo del taller flexible con flexibilidad de proceso y tiempos de preparación dependientes de la secuencia, distinguiendo los que pueden solaparse con la operación anterior de los que obligan a detener la máquina.

    Por qué importa aquí

    Es exactamente la diferencia entre preparar un utillaje fuera de la prensa y tener que montarlo con la máquina parada. Si el modelo no separa los dos casos, el programa cuenta como productivas horas que en planta son de cambio.

    10.1016/j.apm.2011.07.037
  3. 03Inventario en curso

    Workload Control (WLC) and Order Release: A Lean Solution for Make-to-Order Companies

    Production and Operations Management, vol. 21, n.º 5, pp. 939-953 (2012)

    Thürer y sus coautores evalúan el control de carga en talleres bajo pedido: en lugar de lanzar las órdenes en cuanto están disponibles, se retienen hasta que la carga aguas abajo admite el trabajo.

    Por qué importa aquí

    Lanzar antes no hace que se termine antes. Los autores muestran que regular la entrada reduce el material en curso y el plazo real de entrega, que es la decisión que aparece cuando se acumulan contenedores delante del recurso saturado.

    10.1111/j.1937-5956.2011.01307.x

El punto de partida

Cuando el ERP calcula las necesidades, pero la secuencia se sigue haciendo fuera.

El MRP tradicional calcula necesidades de materiales y propone órdenes de fabricación, pero su tratamiento de la capacidad limitada es una restricción conocida. Eso no significa que todos los ERP sean iguales ni que haya que sustituirlos: significa que conviene revisar dónde se termina construyendo el programa que llega al taller.

OrigenERP

Datos y necesidades

  • Artículos, escandallos y existencias
  • Rutas y datos maestros
  • Órdenes de compra y fabricación
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita del taller
  • Rutas alternativas y máquinas habilitadas
  • Utillajes, matrices y cambios de herramienta
  • Cuello de botella, liberación y prioridades
DestinoTaller

Ejecución

  • Qué fabricar y en qué orden
  • En qué máquina y con qué utillaje
  • Avance real e incidencias

Si las órdenes salen del ERP pero después alguien tiene que reorganizarlas en Excel para repartir la carga entre centros CNC, agrupar los cambios de matriz, comprobar qué utillaje está libre y decidir qué se lanza hoy, esa persona está completando una parte esencial de la planificación.

Cómo encaja ÓPTIMA APS

Dos niveles de trabajo sobre el mismo taller.

Una herramienta complementaria al ERP con dos horizontes: la planificación de necesidades y capacidad a medio plazo, y la secuenciación detallada de las operaciones a corto plazo.

Óptima AP
Advanced Planning · AP

Preparar necesidades y capacidad

A partir de la cartera de pedidos, las existencias y los recursos del modelo, permite trabajar sobre cantidades, lotes y distribución de carga entre secciones. Su finalidad es anticipar decisiones que conviene tomar antes de que las órdenes lleguen al taller.

  • Explosión de necesidades.Recorre escandallos y rutas para calcular qué piezas, subconjuntos y materiales hacen falta, en qué cantidad y para qué fecha.
  • Carga por sección y por recurso.Muestra en qué semanas se concentra el trabajo sobre mecanizado, soldadura o tratamiento, y qué ocurre si se adelanta una fabricación.
  • Capacidad propia y subcontratación.Permite valorar qué parte de la carga cabe en el taller y qué operaciones conviene enviar fuera, con la antelación que exige el proveedor.
  • Efecto sobre el material en curso.No se trata de lanzar por adelantado para mantener ocupadas las máquinas, sino de valorar cuándo tiene sentido y qué inventario genera esa decisión.

La pregunta que responde: qué conviene preparar antes de que el programa diario deje de tener margen.

Óptima AS
Advanced Scheduling · AS

Ordenar las operaciones

Lleva esas necesidades al nivel de las operaciones de ruta: en qué máquina se ejecuta cada una, en qué orden, con qué utillaje y con qué personal disponible.

  • Asignación y secuencia.Qué máquina ejecuta cada operación y en qué orden, respetando las precedencias de la ruta y las máquinas habilitadas para cada trabajo.
  • Utillajes, herramientas y personal.Las matrices, los amarres, las familias de herramienta y la cualificación de los operarios entran en el programa como recursos con su propia disponibilidad.
  • Cambios dependientes de la secuencia.Las matrices de cambio recogen la preparación que exige cada transición concreta entre trabajos, incluido el montaje de utillaje y la carga del ATC.
  • Consecuencias antes de decidir.Agrupar por familia ahorra preparaciones, pero puede desplazar una orden con entrega próxima. El valor está en revisarlo antes de trasladarlo al taller.

La pregunta que responde: cuál de las alternativas viables conviene ejecutar esta semana.

Cómo lo resuelve ÓPTIMA APS

Qué hace ÓPTIMA con cada una de esas restricciones.

Un modelo a capacidad finita sobre las órdenes, las rutas y los recursos de tu ERP permite construir el programa teniendo en cuenta la disponibilidad de los recursos y las condiciones necesarias para ejecutar cada operación. Estas son las tres restricciones del taller, una por una, y una complejidad más que aparece en las plantas que fabrican conjuntos.

Restricción 01 · Rutas alternativas

Evalúa rutas alternativas cuando cambia la carga

ÓPTIMA combina métodos heurísticos y programación matemática para abordar a la vez la asignación de operaciones y su secuenciación.

El sistema contempla las rutas alternativas definidas para cada trabajo. Si el torno principal está sobrecargado, puede evaluar la asignación a un torno secundario considerando los tiempos de ejecución, el coste y el efecto sobre la fecha de entrega.

El objetivo es aprovechar las alternativas de fabricación sin trasladar el problema de una máquina a otra.

Restricción 02 · Utillajes y herramientas

Secuencia las órdenes teniendo en cuenta las preparaciones

Dos órdenes pueden requerir tiempos de mecanizado similares y, sin embargo, generar preparaciones muy distintas según el orden en que se ejecuten.

El algoritmo de ÓPTIMA tiene en cuenta qué comparten los trabajos —matrices, utillajes o familias de herramientas de corte— y busca secuencias que aprovechen esas coincidencias. En los centros CNC con ATC, esa misma lógica contempla las necesidades de configuración de herramientas.

La secuenciación busca reducir cambios innecesarios y aprovechar mejor el tiempo disponible en los recursos críticos. La capacidad que se recupera al reducir preparaciones puede dedicarse a producir, sin que la primera respuesta tenga que ser comprar otra máquina.

Restricción 03 · Inventario en curso

Organiza el flujo alrededor del cuello de botella

Cuando un recurso limita la salida del taller, su programa condiciona al resto. Puede ser un horno de tratamiento térmico, una cortadora láser o un centro de mecanizado. La planificación debe identificar esa limitación y coordinar las operaciones que la alimentan y las que vienen después.

ÓPTIMA plantea esta gestión mediante la Teoría de Limitaciones —TOC— y la lógica Tambor–Amortiguador–Cuerda —Drum-Buffer-Rope—.

La planificación busca mantener alimentado el recurso crítico sin llenar de inventario las operaciones anteriores.

  • TamborMarca el ritmo.El recurso que limita la producción.

    El programa del recurso limitante sirve de referencia para organizar el flujo de producción.

  • AmortiguadorProtege el flujo.El margen de tiempo previo al recurso crítico.

    Un margen de tiempo previo ayuda a absorber retrasos y a reducir el riesgo de que el cuello de botella se quede sin material.

  • CuerdaRegula la entrada.El punto de liberación de las órdenes.

    La liberación de órdenes se coordina con ese programa para evitar que el taller reciba más trabajo del que puede absorber.

Además · Del corte al montaje

Sincroniza las fases con la fecha del montaje

En una planta que fabrica conjuntos, corte y montaje trabajan con prioridades distintas: en corte interesa aprovechar la chapa y reducir cambios de matriz; en montaje, disponer de todas las piezas del conjunto. Ambos criterios tienen sentido, y el problema aparece cuando se planifican por separado.

ÓPTIMA vincula las necesidades del montaje con la secuenciación de corte y mecanizado, de modo que las fases iniciales se planifican contra la fecha en la que cada componente hace falta en el puesto de ensamblaje.

Con lotes de transferencia y solapamiento de operaciones, el mecanizado de las primeras piezas puede comenzar mientras continúa el corte del resto, cuando la ruta lo permite.

Tener muchas piezas fabricadas no equivale a tener un pedido listo para montar.

Ver cómo integramos tus sistemas

Implantación

Una implantación por etapas, con validación antes del arranque.

Implantar un sistema de planificación implica trasladar al modelo la realidad de la planta: calendarios, rutas, tiempos de preparación y recursos compartidos. Por eso el planteamiento de ÓPTIMA APS es modular y contempla una validación con datos del taller antes de la puesta en marcha.

1
Conectar los datos

Empieza por el área que necesitas ordenar

Puedes comenzar con la secuenciación a capacidad finita —AS— en un área concreta, como mecanizado CNC o soldadura. Después, el alcance puede ampliarse hacia la planificación a medio plazo y el cálculo de necesidades de materiales mediante AP/MPS.

2
Validar el modelo

Comprueba el modelo con los datos de tu planta

Antes del arranque se incorporan los calendarios, las matrices de cambio de herramientas y las rutas alternativas. La validación con datos históricos permite revisar si el programa propuesto respeta las restricciones del taller.

3
Poner en marcha

Una secuencia que pueda ejecutarse en planta

Una secuencia que parece correcta en pantalla tiene que poder llevarse a la práctica. Esa comprobación con quienes ejecutan el trabajo forma parte de la preparación del arranque.

Empieza por un área y amplía el alcance por etapas.

Ver cómo es una implantación paso a paso

Demostración técnica

¿Qué está limitando hoy tu planificación?

Quizá sea la carga de los centros CNC. Quizá los cambios de matriz. O la dificultad para que todas las piezas lleguen a montaje a tiempo. Una demo técnica permite revisar cómo se modela un escenario con restricciones como las de tu planta: máquinas, utillajes, rutas alternativas y fechas de entrega.

Escenario de taller Sin compromiso de proyecto