Contacto

Industria de automoción

ÓPTIMA APS para la industria de automoción

Coordina máquinas, utillajes y montaje con las entregas que necesita tu cliente.

La prensa está libre, pero la matriz sigue en otra máquina. El cliente adelanta una referencia y montaje necesita sus piezas antes de la siguiente salida. Planifica esas dependencias con la capacidad real de tu planta y las ventanas de entrega acordadas.

Entregas JIT/JIS Máquinas y utillajes Montaje
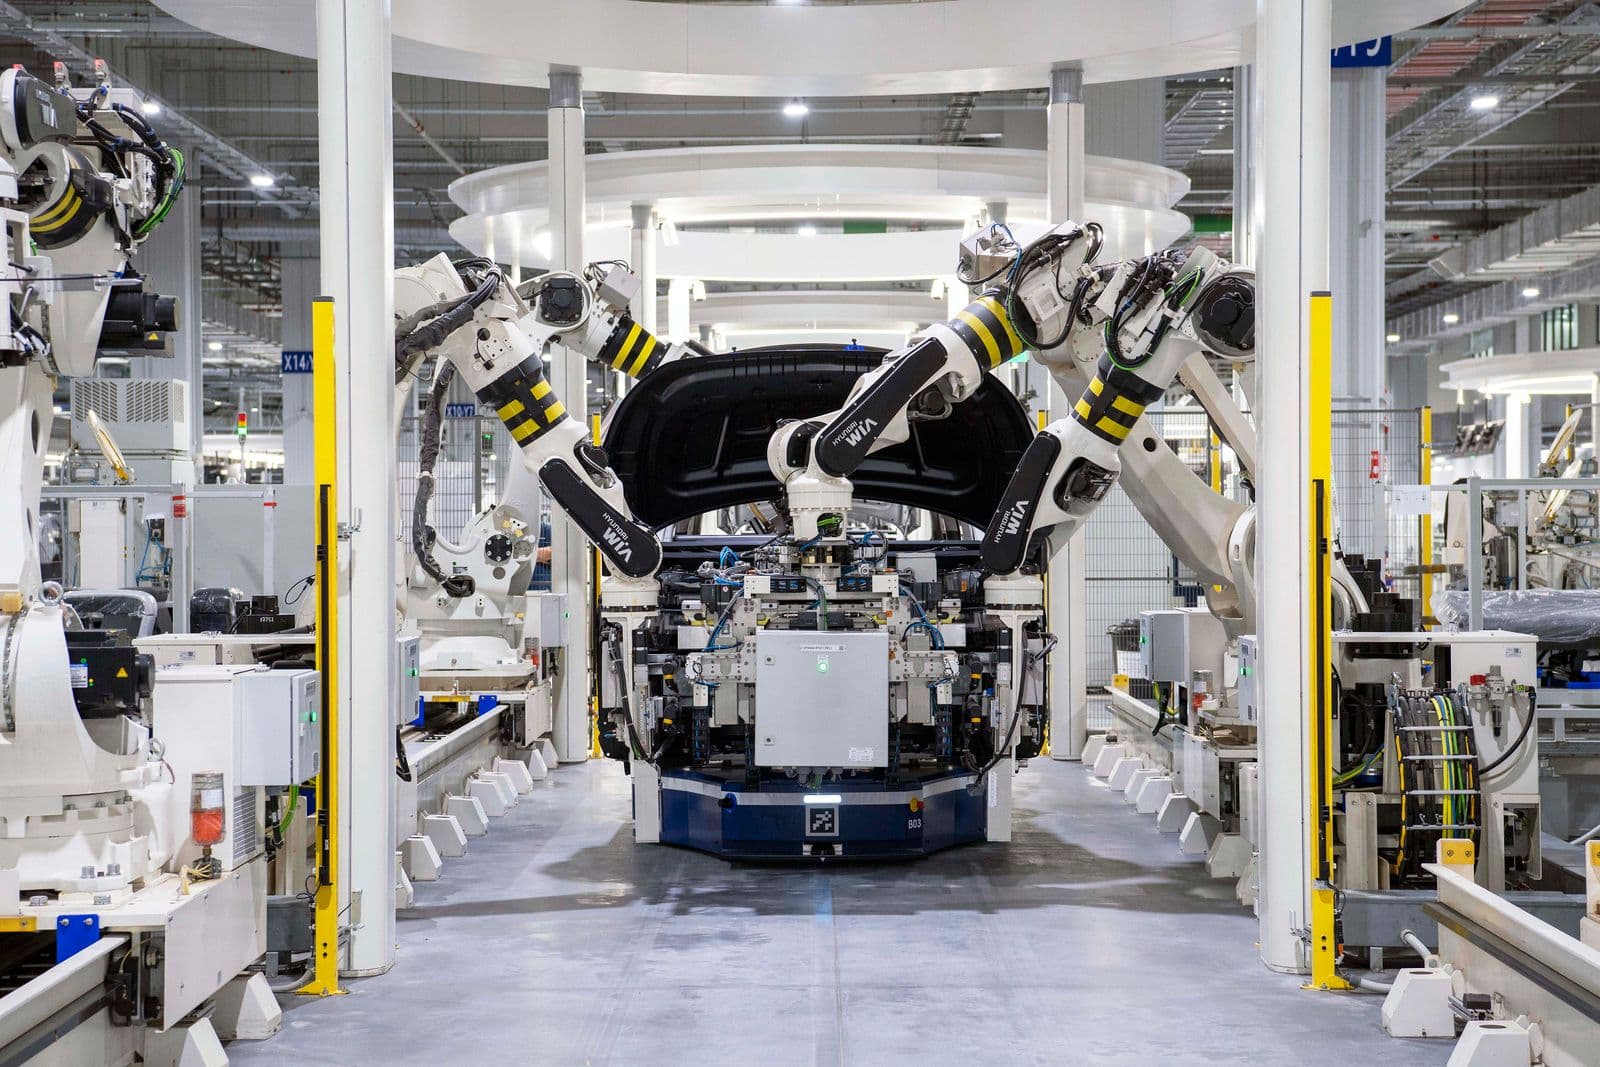
Robots ensamblando una carrocería en una línea de automoción

La llamada del cliente marca la necesidad. La planta tiene que poder cumplirla.

Un proveedor Tier 1 o Tier 2 combina referencias, materiales y rutas distintas para atender las entregas del cliente. Estampación, inyección o mecanizado trabajan por lotes; soldadura y montaje necesitan los componentes de cada conjunto.

Una revisión puede encajar en el volumen semanal y ser difícil de atender en el turno que hace falta. Un cambio de matriz, una pieza pendiente o un útil compartido pueden desplazar el momento en que el pedido queda listo para cargar.

Cuando esas dependencias no aparecen en el programa, el equipo acaba resolviéndolas con llamadas, cambios de prioridad y ajustes en Excel.

El programa debe conectar la necesidad del cliente, la disponibilidad de los recursos y el momento de expedición.

Restricciones del proceso

Tres condiciones que cambian el programa de tu planta.

Revisiones de demanda, utillajes compartidos y preparaciones. La fecha de entrega debe traducirse en operaciones que realmente puedan ejecutarse.

01

La llamada de entrega cambia. El turno ya está en marcha.

El cliente adelanta una referencia o modifica las cantidades. La nueva necesidad llega cuando hay órdenes empezadas, una matriz montada y otros pedidos que comparten la misma prensa.

Antes de mover el programa, hay que comprobar qué materiales están disponibles, qué operaciones quedan pendientes y cuánto tiempo necesita expedición. Las previsiones y las llamadas firmes deben distinguirse, junto con la parte del programa que se acuerde mantener estable.

Una revisión de demanda necesita una respuesta viable en planta, con sus efectos sobre los otros pedidos a la vista.

Una revisión debe contrastarse con el trabajo comprometido
Programa actual
Orden en cursoReferencia AReferencia B
Revisión recibida
Orden en cursoAdelantar BRevisar A

La nueva prioridad debe contrastarse con materiales, preparaciones y entregas. Ejemplo conceptual, sin tiempos medidos.
02

Una prensa libre no basta si la matriz sigue ocupada.

Una referencia puede fabricarse en varias máquinas, pero necesita un molde, una matriz o un útil concreto. Si ese recurso está en otro equipo o en mantenimiento, el trabajo no puede empezar en el hueco previsto.

Los operarios de preparación también pueden atender varias máquinas. Y, cuando los contenedores retornables condicionan la salida, su disponibilidad debe contemplarse en el alcance con los datos que permitan seguir su rotación.

El programa debe comprobar la combinación de recursos que requiere cada operación, además de las horas libres de máquina.

Los recursos del trabajo deben coincidir
Máquina habilitadaHueco disponible en el calendario
Matriz o moldeOcupado en otro trabajo
Inicio pendienteHace falta que ambos recursos estén disponibles

El recurso compartido puede condicionar varias máquinas. Las compatibilidades se definen por referencia y operación.

03

Agrupar para ahorrar cambios puede hacer perder una salida.

Estampación o inyección pueden preferir campañas largas para repartir el tiempo de cambio de matriz o molde. Montaje necesita las piezas de cada conjunto; expedición tiene una hora de salida y, en algunos suministros, un orden acordado con el cliente.

Las preparaciones dependen de la transición y del equipo. Una agrupación que funciona en fabricación primaria puede dejar esperando a soldadura, aumentar el trabajo en curso o retrasar una referencia que debe cargarse antes.

El tamaño del lote y la secuencia deben valorarse junto con las necesidades de montaje y las ventanas de entrega.

La campaña debe caber antes de la expedición
Fabricación de piezasCampañas y cambios de utillaje
Soldadura o montajeComponentes disponibles para cada conjunto
ExpediciónVentana de salida y orden de suministro acordados

JIT exige entregar en la ventana acordada. JIS añade el orden requerido por el cliente; no todos los suministros son JIS.

El punto clave

La campaña de fabricación debe encajar con montaje y expedición.

Una prensa puede ganar tiempo alargando una campaña. Pero si la siguiente referencia no llega a soldadura, el conjunto queda pendiente y la salida no se completa. La secuencia debe equilibrar las preparaciones con las piezas que necesitan las etapas siguientes y los compromisos de suministro.

Un plazo fijo por sección no recoge un cambio de matriz ni la espera por un útil compartido.

Una campaña larga puede reducir cambios y acumular piezas que todavía no necesita montaje.

El orden de fabricación y el de entrega pueden ser distintos; en JIS hay que coordinar ambos.

Bibliografía

Estas dependencias también se han estudiado.

Tres investigaciones sobre proveedores de componentes, recursos compartidos y suministro en secuencia permiten contrastar el planteamiento. Cada estudio aborda un proceso concreto; sus resultados no se presentan como ahorros de ÓPTIMA APS.

  1. 01Moldes y preparadores compartidos

    A Novel MILP Model for the Production, Lot Sizing, and Scheduling of Automotive Plastic Components on Parallel Flexible Injection Machines with Setup Common Operators

    Andres, Guzman y Poler · Complexity (2021)

    Estudia un proveedor Tier 2 de piezas inyectadas, relacionando lotes, moldes, máquinas paralelas y operarios compartidos para los cambios.

    Por qué importa aquí

    Respalda la necesidad de coordinar el utillaje y los recursos de preparación con la máquina asignada.

    10.1155/2021/6667516
  2. 02Orden de fabricación y entrega

    Resequencing mixed-model assembly lines with restoration to customer orders

    Taube y Minner · Omega, 78, 99–111 (2018)

    Analiza un proveedor que entrega módulos JIT y JIS. Estudia cambios en el orden de montaje y la posterior recuperación de la secuencia exigida por el cliente.

    Por qué importa aquí

    Ilustra la diferencia entre una secuencia conveniente para fabricar y el orden que debe respetarse al entregar.

    10.1016/j.omega.2017.11.006
  3. 03Cambios dependientes de la secuencia

    Scheduling Optimization in Automotive Supplier Industry under Sequence Dependent Constraints

    Mohamedsalih y Şimşir · Academic Platform – Journal of Engineering and Science, 9(2), 378–387 (2021)

    Estudia los cambios de color en una línea de inyección de un proveedor de faros, con el objetivo de reducir el desperdicio asociado al orden de producción.

    Por qué importa aquí

    Da contexto a la importancia del orden en el programa. Las reglas concretas deben contrastarse con el proceso de cada planta.

    10.21541/apjes.923838

El punto de partida

Cuando el ERP y Excel ya no bastan para coordinar la planta.

El ERP reúne referencias, listas de materiales, existencias, rutas y necesidades de entrega. ÓPTIMA utiliza los datos y las reglas incluidos en el modelo para construir un programa que relacione materiales, capacidad y secuencia de operaciones.

OrigenERP

Datos y necesidades

  • Referencias, componentes y existencias
  • Listas de materiales y rutas
  • Compras, órdenes y llamadas de entrega
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita y equipos habilitados
  • Moldes, matrices y preparaciones
  • Ventanas de tiempo y prioridades
DestinoPlanta

Ejecución

  • Qué trabajo fabricar y en qué orden
  • En qué equipo y con qué materiales
  • Cuándo preparar, montar y dejar listo para cargar

Si cada cambio de pedido obliga a reconstruir el programa en Excel, conviene revisar qué dependencias todavía no están representadas: utillajes compartidos, preparaciones, componentes pendientes o ventanas de expedición.

Artículos y materiales

Referencias, listas de materiales y existencias. Necesidades y fechas de entrega, junto con las recepciones previstas y los estados de disponibilidad del sistema de origen.

Rutas y cambios

Máquinas habilitadas, moldes, matrices y útiles por operación. Tiempos de proceso, cambios entre referencias y precedencias de soldadura o montaje.

Capacidad disponible

Calendarios de máquinas y equipos de preparación. Disponibilidad y mantenimiento de utillajes; contenedores retornables cuando se acuerde incluirlos en el modelo.

Ver cómo integramos tus datos

Cómo encaja ÓPTIMA APS

Preparar las necesidades y ordenar los lotes.

Dos horizontes sobre la misma planta: valorar materiales y capacidad a medio plazo, y concretar la secuencia de fabricación de cada artículo.

Óptima AP
Advanced Planning · AP

Planificar campañas y necesidades

Relaciona la demanda con los materiales y la carga que generará en las distintas secciones.

  • Previsiones y llamadas de entrega.Relaciona la demanda recibida de tus sistemas con las cantidades y fechas que debe cubrir la planta, distinguiendo los compromisos acordados.
  • Necesidades de componentes.Vincula chapa, resinas, piezas compradas y subconjuntos con las listas de materiales y los pedidos que los necesitan.
  • Carga por sección y periodo.Muestra dónde se concentra el trabajo en prensas, inyección, mecanizado o montaje antes de concretar el programa diario.
  • Campañas y tamaños de lote.Valora agrupaciones por familia o utillaje junto con la capacidad y las necesidades de las etapas siguientes.
  • Inventario y cobertura.Permite revisar las necesidades frente al stock y las recepciones previstas, con los criterios de cobertura incluidos en el modelo.
  • Escenarios de demanda y capacidad.Compara una revisión de entregas, un turno adicional o una recepción retrasada antes de trasladar el cambio al programa.

Qué hay que preparar y dónde faltará capacidad.

Óptima AS
Advanced Scheduling · AS

Coordinar las operaciones

Ordena el trabajo con la capacidad disponible y las dependencias de cada lote, incluidas sus preparaciones.

  • Máquina y utillaje disponibles.Relaciona las operaciones con los equipos habilitados y los moldes, matrices o útiles que necesitan en el mismo intervalo.
  • Preparaciones entre referencias.Incorpora los cambios definidos para cada transición, junto con los equipos y operarios compartidos cuando formen parte del alcance.
  • Fabricación y montaje coordinados.Recoge las precedencias y la disponibilidad de componentes para que soldadura o montaje reciban las piezas que necesitan.
  • Ventanas de expedición.Utiliza las fechas y los tiempos logísticos acordados para valorar cuándo debe estar terminado el pedido.
  • Requisitos de suministro en secuencia.En suministros JIS, el estudio concreta cómo representar el orden requerido y su relación con fabricación, buffers y expedición.
  • Revisión ante incidencias.Permite revisar en el Gantt el efecto de una avería, un útil en mantenimiento o una llamada urgente sobre el resto del trabajo.

Qué puede empezar, dónde y en qué orden.

Implantación

Un alcance concreto, contrastado con tu planta.

El estudio de viabilidad permite concretar qué restricciones representar primero y qué información hace falta para comprobarlas con producción.

1
Definir el alcance

Empieza por el recurso que condiciona las entregas

Puede ser el taller de prensas, los moldes compartidos o una línea de montaje. Elegimos una dependencia concreta para comprobar el modelo con órdenes reales.

2
Conectar los datos

Parte de tus referencias, rutas y llamadas

La integración incorpora los datos acordados mediante archivos estructurados, consultas SQL de solo lectura o APIs. Las necesidades recibidas por EDI se toman del sistema que las gestiona.

3
Validar en planta

Contrasta el programa con producción y logística

Revisamos compatibilidades, tiempos de cambio, calendarios y ventanas de salida. El alcance JIS y los contenedores retornables se validan con los datos y procedimientos disponibles.

Ver cómo es una implantación paso a paso

Estudio de viabilidad

¿Qué está frenando ese pedido en tu fábrica?

Puede ser una matriz ocupada, un componente pendiente o una llamada que ha cambiado. Revisemos un escenario con tus datos para valorar cómo representarlo en ÓPTIMA APS.

Escenario de automoción Sin compromiso de proyecto