Contacto

Alimentación y bebidas

ÓPTIMA APS para la industria de la alimentación

Coordina elaboración, limpiezas y envasado antes de que el producto tenga que esperar.

El lote está listo, pero la envasadora sigue cambiando de formato. El tanque continúa ocupado y la siguiente elaboración no puede descargarse. Planifica esas dependencias con la capacidad real de tu planta y las ventanas de tiempo de cada producto.

Vida útil Limpiezas CIP Elaboración y envasado
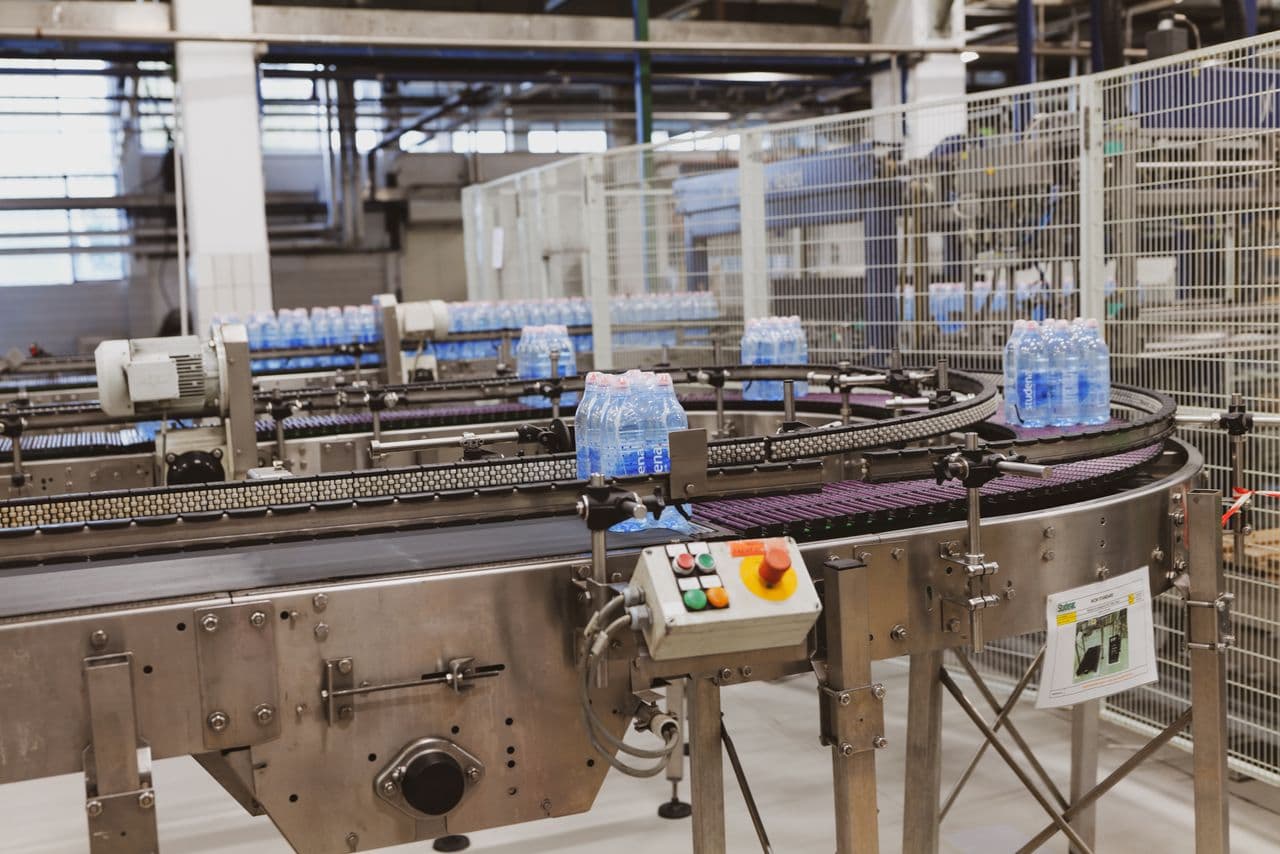
Línea de embotellado en una fábrica de alimentación

El producto tiene sus tiempos. El plan también debe tenerlos.

En lácteos, salsas, platos preparados o bebidas, una receta puede acabar en varios formatos comerciales. La elaboración trabaja por lotes; envasado cambia de presentación para atender pedidos distintos. Entre ambos quedan reposos, transferencias y producto esperando.

Una campaña larga puede ahorrar preparaciones y dejar más granel del que envasado puede consumir. Una urgencia puede parecer fácil de encajar hasta que añade una limpieza o necesita un tanque que sigue ocupado.

Cuando esas dependencias no aparecen en el programa, el equipo acaba resolviéndolas con llamadas, cambios de prioridad y ajustes en Excel.

El programa debe conectar la disponibilidad del lote, las limpiezas y el momento en que puede envasarse.

Restricciones del proceso

Tres condiciones que cambian el programa de tu planta.

Vida útil, preparaciones y capacidad intermedia. Si se calculan por separado, el trabajo que parece viable en una sección puede detenerse en la siguiente.

01

Fabricar antes puede dejar menos vida útil para el cliente.

Un lote puede estar disponible y no servir para el pedido que quieres preparar. La fecha de caducidad y la vida útil que el cliente exige a la recepción también condicionan la asignación.

Con los intermedios ocurre algo parecido: una masa, una salsa o un granel no pueden esperar indefinidamente a que quede libre la envasadora. Los tiempos mínimos de reposo y los máximos de retención deben aparecer en la ruta, cuando el proceso los requiera.

Adelantar producción solo ayuda si el lote sigue siendo utilizable cuando llega su siguiente operación o su entrega.

La fecha de entrega no es el único límite
Intermedio
ElaboraciónRetención limitadaEnvasado
Producto terminado
EnvasadoVida útil residualRecepción del cliente

Dos ventanas que deben encajar con el programa. Límites definidos por producto y proceso; ejemplo sin tiempos medidos.
02

Cambiar de producto también ocupa capacidad.

Pasar de una receta a otra puede exigir un lavado CIP, un cambio de utensilios o ajustes de la línea. El tiempo depende de la pareja de productos y de los procedimientos que tenga definidos la planta.

Los perfiles de alérgenos, los sabores y los colores pueden influir en esas reglas. La secuencia debe incorporar las transiciones permitidas y las limpiezas establecidas por el equipo de calidad, además de la disponibilidad de los equipos de limpieza compartidos.

Agrupar lotes compatibles puede reducir preparaciones. El programa debe respetar los procedimientos de limpieza validados por tu planta.

Una transición necesita su propia preparación
De A a B
Producto ALimpieza A → BProducto B
De B a A
Producto BLimpieza B → AProducto A

La preparación puede variar según el recorrido. La matriz recoge las transiciones validadas; el esquema no prescribe un orden de alérgenos.

03

La elaboración termina, pero el tanque todavía no puede vaciarse.

La marmita ha terminado un lote y necesita descargarlo. Si el tanque pulmón está ocupado porque envasado sigue con el producto anterior, el siguiente trabajo no puede avanzar como estaba previsto.

No basta con sumar horas disponibles en cada sección. Hay que relacionar la capacidad de los tanques, su compatibilidad con el producto, las transferencias y el momento en que envasado puede consumir el granel. Una avería aguas abajo puede desplazar todo el programa.

La capacidad de almacenamiento intermedio es finita. Un tanque ocupado también puede bloquear una operación de elaboración.

El envasado marca cuándo se libera el tanque
ElaboraciónLote terminado
Tanque ocupadoEspera a que envasado consuma el granel anterior
EnvasadoCambio de formato o parada

Ejemplo conceptual de bloqueo entre etapas. No todos los productos utilizan tanques intermedios.

El punto clave

La elaboración y el envasado tienen que compartir el mismo reloj.

Cocina puede preferir lotes largos y homogéneos. Envasado necesita responder a formatos, pedidos y fechas de entrega. El planificador debe equilibrar ambos ritmos sin llenar los tanques ni preparar producto que llegará demasiado tarde a su siguiente operación.

Un plazo fijo por sección no recoge una limpieza adicional ni una espera por falta de tanque.

Un lote más grande puede reducir cambios y aumentar el producto pendiente de envasar.

La vida útil residual y la disponibilidad del envase también condicionan qué pedido puede completarse.

Bibliografía

Estas dependencias también se han estudiado.

Tres investigaciones sobre producción alimentaria permiten contrastar el planteamiento. Cada una aborda un alcance concreto; sus resultados no se presentan como ahorros de ÓPTIMA APS.

  1. 01Vida útil y preparaciones

    On production planning and scheduling in food processing industry: Modelling non-triangular setups and product decay

    Claassen, van Lemmen-Gerdessen, Hendrix y van der Vorst · Computers & Operations Research, 76, 147–154 (2016)

    El modelo incorpora deterioro del producto y preparaciones dependientes de la secuencia. Los autores comparan programas que consideran estas condiciones con otros que las simplifican.

    Por qué importa aquí

    Respalda que la secuencia y la perecibilidad deben valorarse juntas. No establece una regla universal para ordenar alérgenos ni acredita resultados de ÓPTIMA.

    10.1016/j.cor.2016.06.017
  2. 02Planificación y secuenciación

    Multi-bucket optimization for integrated planning and scheduling in the perishable dairy supply chain

    Sel, Bilgen, Bloemhof y van der Vorst · Computers & Chemical Engineering (2015)

    Estudia la integración de decisiones tácticas y operativas en producción de yogur. Combina horizontes de planificación y secuenciación dentro de un mismo planteamiento.

    Por qué importa aquí

    Da contexto a los dos niveles de trabajo: preparar las necesidades y concretar el programa. El caso es lácteo; sus conclusiones deben interpretarse dentro del proceso estudiado.

    10.1016/j.compchemeng.2015.03.020
  3. 03Elaboración y envasado

    Resource-constrained production planning in semicontinuous food industries

    Kopanos, Puigjaner y Georgiadis · Computers & Chemical Engineering, 35, 2929–2944 (2011)

    Aborda una planta real de yogur con líneas de envasado en paralelo y recursos compartidos. Impone restricciones de tiempo y capacidad respecto a la elaboración por lotes para obtener planes viables.

    Por qué importa aquí

    Ilustra por qué el programa de envasado debe estar conectado con las etapas anteriores. No representa todos los procesos alimentarios ni constituye un caso de cliente de ÓPTIMA.

    10.1016/j.compchemeng.2011.04.012

El punto de partida

Cuando el ERP y Excel ya no bastan para coordinar la planta.

El ERP reúne recetas, existencias, lotes y pedidos. ÓPTIMA utiliza los datos y las reglas incluidos en el modelo para construir un programa que relacione materiales, capacidad y secuencia de operaciones.

OrigenERP

Datos y necesidades

  • Ingredientes, envases y existencias
  • Recetas, lotes y rutas de fabricación
  • Compras, pedidos y órdenes
Capa de planificaciónÓPTIMA APSÓPTIMA

Planificación y secuenciación

  • Capacidad finita y ocupación de tanques
  • Limpiezas y cambios de formato
  • Ventanas de tiempo y prioridades
DestinoPlanta

Ejecución

  • Qué lote elaborar y en qué orden
  • En qué equipo y con qué materiales
  • Cuándo limpiar, transferir y envasar

Si cada cambio de pedido obliga a reconstruir el programa en Excel, conviene revisar qué dependencias todavía no están representadas: limpiezas, tanques, formatos o disponibilidad de los lotes.

Recetas y lotes

Ingredientes, rendimientos, envases y existencias por lote. Caducidad, disponibilidad y estado de liberación, según los datos del sistema de origen.

Rutas y cambios

Equipos habilitados, tamaños de lote, tiempos de proceso y matrices de limpieza. Ventanas de reposo y retención cuando correspondan.

Capacidad disponible

Calendarios de elaboración y envasado, tanques compatibles y recursos compartidos. La calidad y la trazabilidad se mantienen en los sistemas responsables.

Ver cómo integramos tus datos

Cómo encaja ÓPTIMA APS

Preparar las necesidades y ordenar los lotes.

Dos horizontes sobre la misma planta: valorar materiales y capacidad a medio plazo, y concretar la secuencia de elaboración y envasado.

Óptima AP
Advanced Planning · AP

Planificar campañas y necesidades

Relaciona la demanda con los ingredientes, los envases y la carga que generará en las distintas etapas.

  • Necesidades de ingredientes y envases.Relaciona recetas, graneles, botellas, tarrinas y etiquetas con la demanda que los necesita y sus fechas.
  • Disponibilidad por lote.Contempla existencias, recepciones y fechas de disponibilidad para valorar qué materiales pueden cubrir las necesidades.
  • Carga de elaboración y envasado.Muestra los periodos en que marmitas, tanques o líneas de envasado concentran más trabajo del que pueden absorber.
  • Campañas y tamaños de lote.Valora agrupaciones por familias de producto junto con las capacidades mínimas y máximas definidas para cada equipo.
  • Producción y vida útil.Permite concretar en el modelo las restricciones de vida útil relevantes para evitar que adelantar fabricación genere stock difícil de servir.
  • Alternativas de capacidad.Compara el efecto de una promoción, una recepción retrasada o un turno adicional antes de trasladar el cambio al programa.

Qué hay que preparar y dónde faltará capacidad.

Óptima AS
Advanced Scheduling · AS

Coordinar elaboración y envasado

Ordena el trabajo con la capacidad disponible y las dependencias de cada lote, incluidas sus preparaciones.

  • Asignación y secuencia.Ordena los lotes en los equipos habilitados teniendo en cuenta las rutas, las precedencias y los calendarios disponibles.
  • Limpiezas entre productos.Incluye los tiempos y las transiciones autorizadas en las matrices de cambio, según los procedimientos de calidad de la planta.
  • Tanques y recursos compartidos.Relaciona la ocupación de los intermedios con la disponibilidad de los equipos de proceso, transferencia y limpieza incluidos en el alcance.
  • Reposo y retención.Recoge las esperas mínimas y máximas definidas para el proceso, de modo que las operaciones siguientes se programen dentro de su ventana.
  • Cambios de formato.Contempla las preparaciones de envasado y la disponibilidad de envases y etiquetas para cada presentación comercial.
  • Revisión ante incidencias.Permite revisar en el Gantt el efecto de una parada, un lote pendiente de liberación o una prioridad nueva antes de reorganizar el trabajo.

Qué puede empezar, dónde y en qué orden.

Implantación

Un alcance concreto, contrastado con tu planta.

El estudio de viabilidad permite concretar qué restricciones representar primero y qué información hace falta para comprobarlas con producción.

1
Definir el alcance

Empieza donde se concentra la dificultad

Puede ser la secuencia de envasado, las limpiezas o la ocupación de tanques. El alcance inicial debe permitir comprobar una dependencia concreta de tu planta.

2
Conectar los datos

Parte de tus recetas, lotes y pedidos

La integración incorpora los datos acordados mediante archivos estructurados, consultas SQL de solo lectura o APIs, según los sistemas disponibles.

3
Validar en planta

Contrasta el programa con producción y calidad

Revisamos los calendarios, los tiempos de limpieza, los límites de retención y las reglas de disponibilidad. El modelo debe reflejar los procedimientos que la planta utiliza.

Ver cómo es una implantación paso a paso

Estudio de viabilidad

¿Qué está haciendo esperar al producto en tu planta?

Puede ser una limpieza, un tanque ocupado o un cambio de formato. Revisemos un escenario con tus datos para valorar cómo representarlo en ÓPTIMA APS.

Escenario de alimentación Sin compromiso de proyecto